
Aantal Bladeren:0 Auteur:Site Editor Publicatie tijd: 2026-09-14 Oorsprong:aangedreven


Suboptimaal thermisch snijden brengt verborgen kosten met zich mee die de operationele efficiëntie op de werkvloer snel aantasten. Overmatig slijpen na het snijden, hoge herbewerkingspercentages en verspilde verbruiksgassen vertegenwoordigen aanzienlijke materiaal- en arbeidsverliezen. Fabricagemanagers en lasingenieurs balanceren voortdurend de doorvoer met precisie, wetende dat verkeerd gekalibreerde parameters onvermijdelijk leiden tot ernstige hittevervorming, overmatige slak en aangetaste metallurgische integriteit. Wanneer operators gokken op rijsnelheden of verkeerde hoeken gebruiken, vereisen de resulterende sneden zware mechanische interventie voordat montage en lassen kunnen plaatsvinden. Het opzetten van een strikt technisch raamwerk voor het evalueren van hoe snijsnelheid, toortshoek en uitrustingskeuze de resultaten bepalen, biedt een betrouwbare basis voor het standaardiseren van parameters op de werkvloer. Door het thermische snijproces te beschouwen als een precieze wiskundige relatie tussen de gasdynamiek en de voortbewegingssnelheid, kunnen fabricagewerkplaatsen stroomafwaartse knelpunten elimineren, de verspilling van verbruiksartikelen verminderen en een consistente kwaliteit van de onderdelen tijdens alle ploegendiensten garanderen.
Snelheid dicteert Kerf-kwaliteit: Afwijken van optimale rijsnelheden veroorzaakt direct achterblijvende sleeplijnen, smelten van de bovenrand en hardnekkige aanhechting van schuim.
Hoekregeling Warmteverdeling: Hoewel 90 graden standaard is voor rechte sneden, zijn specifieke voor- of achterhoeken (bijvoorbeeld 30-40 graden) vereist om de voorverwarming en penetratie op verschillende diktes te beheersen.
Te snel tempo maken: overhaaste handmatige handelingen brengen de nauwkeurigheid in gevaar; Het handhaven van een stabiele grip en een gecontroleerd tempo op een handmatige snijbrander is essentieel om gutsen en onregelmatige sneden te voorkomen.
Hardware versterkt de techniek: Perfecte snelheid en hoek kunnen een onstabiele handmatige snijbrander of een defect, niet-passend snijmondstuk niet compenseren.
Inherente procesbeperkingen: Gassnijden is niet universeel toepasbaar; kleine onderdelen of strak geneste sneden zullen thermische vervorming ondervinden, ongeacht de parameteroptimalisatie.
Een optimale snede vertoont specifieke, meetbare visuele kenmerken die aangeven dat de exotherme reactie perfect in balans was. De bovenrand moet vierkant blijven zonder tekenen van smelten, ronding of omrollen. Het snijvlak moet glad zijn en rechte en bijna verticale sleeplijnen vertonen die aangeven dat de zuurstofstraal het gesmolten staal efficiënt heeft verwijderd. De ophoping van slak aan de onderrand moet minimaal zijn en gemakkelijk te verwijderen zijn met een lichte schraapbeweging of een enkele tik met een beitelhamer. Het bereiken van deze dimensionale basislijnen vereist een nauwkeurige synchronisatie van de voortbewegingssnelheid, de intensiteit van de voorverwarmvlam en de zuurstofdruk tijdens het snijden van gas . Wanneer operators een vers gesneden plaat inspecteren, moeten ze letten op een snedebreedte die van boven tot onder uniform is. Elke afwijking, zoals een kerf met een klokvormige opening of zwaar gutsen, wijst rechtstreeks op een parameterfout die moet worden gecorrigeerd vóór de volgende snede.
Om een basislijn voor visuele inspectie op de werkvloer vast te stellen, moet het kwaliteitscontrolepersoneel de volgende elementen bij elk eerste onderdeel beoordelen:
Scherpte van de bovenrand en afwezigheid van gesmolten kralen.
Sleeplijnhoek, die niet meer dan 10 tot 15 graden mag afwijken van de verticaal op de standaardplaat.
Snijd de gladheid van het gezicht en controleer op diepe strepen of uitwassen.
Kenmerken van schuim aan de onderkant, waarbij wordt aangegeven of de slak poreus en bros is of sterk is versmolten met het basismetaal.
Thermische blootstelling verandert fundamenteel de microstructuur van het staal dat wordt verwerkt. De hittebeïnvloede zone (HAZ) zet snel uit wanneer het materiaal overmatige hitte absorbeert door een lage bewegingssnelheid of een te agressieve voorverwarmingsvlam. Langdurige thermische blootstelling verslechtert de materiaaleigenschappen, waardoor mogelijk plaatselijke verharding, broosheid of korrelgroei ontstaat die het verbindingsgebied verzwakt. Het beheren van de voortbewegingssnelheid minimaliseert de tijd die het metaal doorbrengt bij verhoogde temperaturen boven het kritische transformatiepunt. Deze strikte controle beperkt de breedte van de HAZ en behoudt de mechanische integriteit van het basismetaal, wat vooral van cruciaal belang is bij het snijden van hoogkoolstof- of laaggelegeerde staalsoorten die gevoelig zijn voor scheuren. Lasingenieurs moeten tijdens de daaropvolgende lasfase rekening houden met deze HAZ, waarbij vaak de verwijdering van de geharde rand via slijpen vereist is als de thermische snijparameters slecht beheerd werden.
Kwaliteitstoleranties zijn sterk afhankelijk van de interactie tussen het type brandstofgas, de staaldikte en de snijgeometrie. Acetyleen brandt heter en sneller dan propaan, waardoor de vereiste verplaatsingssnelheid en voorverwarmingstijd veranderen. Dikker staal vereist hogere zuurstofstroomsnelheden, grotere openingen en lagere snelheden om volledige penetratie van de zuurstofstraal te garanderen. Schuine sneden introduceren een complexe thermische dynamiek in vergelijking met rechte sneden, omdat de schuine straal door een langere dwarsdoorsnede van staal moet reizen. Deze variabelen bepalen de basistoleranties voor elke specifieke bewerking. Een parameterdiagram dat perfect werkt voor een 1-inch plaat met acetyleen, zal volledig mislukken als het wordt toegepast op een 2-inch plaat met aardgas. Operators moeten hun instellingen aanpassen op basis van de specifieke fysica van de materiaal- en gascombinatie die voor hen ligt.
Operators proberen vaak de rijsnelheid te maximaliseren om het arbeids- en gasverbruik te verminderen, waardoor de apparatuur tot het uiterste wordt gedreven. Als u de snelheden boven de optimale limieten brengt, verslechtert de snijkwaliteit echter ernstig en brengt dit enorme verborgen kosten met zich mee. De secundaire kosten van mechanisch nabewerking, zoals slijpen, frezen of bewerken van ruwe randen om een goede pasvorm te bereiken, maken de besparingen door snellere reistijden snel teniet. Het evalueren van de kosten-kwaliteitverhouding houdt in dat prioriteit wordt gegeven aan een zuivere, vierkante snede die stroomafwaartse bewerking elimineert boven de ruwe snijsnelheid. Een onderdeel dat 10% langer nodig heeft om te snijden, maar geen naslijpen vereist, is oneindig veel winstgevender dan een onderdeel dat op maximale snelheid wordt gesneden en waarvoor twintig minuten handarbeid met een haakse slijper nodig is.
De voortbewegingssnelheid regelt rechtstreeks de oxidatiereactiesnelheid binnen de kerf. Te snel bewegen verstoort het vermogen van de zuurstofstroom om gesmolten materiaal te verwijderen en de exotherme reactie op de bodem van de plaat in stand te houden. Visueel bewijs van haasten omvat zwaar achterblijvende sleeplijnen, onvolledige penetratie waarbij de snede de onderrand niet doorsnijdt, en een chaotische regen van vonken die terugblazen naar de machinist. De operator kan de snede volledig verliezen, wat resulteert in ernstige gutsen aan de onderkant, waardoor het onderdeel kapot gaat. Omgekeerd wordt bij te langzaam bewegen de kerf oververzadigd met de warmte van de voorverwarmingsvlammen. Dit veroorzaakt overmatig smelten van de bovenrand, rondt de hoeken af en verbreedt de snede onnodig. Onvoldoende snelheid produceert ook zware, gesmolten slak aan de onderrand, waarvoor een slijpmachine nodig is om te verwijderen, en verspilt kostbare snijzuurstof.
Reissnelheidstatus | Visuele symptomen op het snijvlak | Conditie onderste rand | Procesimpact |
|---|---|---|---|
Te snel | Ernstig achterblijvende sleeplijnen, diepe groeven | Onvolledige penetratie, ongesneden secties | Verlies van snijwerk, veel nabewerking, afgedankte onderdelen |
Optimaal | Rechte, bijna verticale sleeplijnen | Minimaal, gemakkelijk verwijderbaar broos schuim | Schone zaagsnede, klaar voor onmiddellijke montage |
Te langzaam | Gesmolten bovenrand, brede en onregelmatige kerf | Zware, gesmolten slak die aan het basismetaal is gelast | Verspild gas, uitgebreide HAZ, zwaar malen nodig |
Het gehele oxidatieproces is sterk afhankelijk van de zuiverheid van de snijzuurstof. De zuiverheid moet op of boven de drempel van 99,5% blijven voor optimale prestaties en een schone scheiding. Verontreinigingen in de zuurstoftoevoer belemmeren, zelfs in zeer kleine hoeveelheden, de exotherme reactie die nodig is om door het staal te branden. Een daling van slechts 0,5% in zuiverheid vermindert de maximaal haalbare snijsnelheid aanzienlijk, vaak met maar liefst 10% tot 15%. Deze lichte degradatie verhoogt ook de hechting van de slak en veroorzaakt een ruwer snijvlak, waardoor operators gedwongen worden verder te vertragen en meer moeite te doen aan het opruimen na het snijden. Bulkzuurstofsystemen en cilinderspruitstukken moeten strikt worden onderhouden om te voorkomen dat vocht of atmosferische verontreiniging de gastoevoer aantast.
Om een optimale zuurstofzuiverheid en stromingsdynamiek te behouden, moeten faciliteiten de volgende controles uitvoeren:
Voer regelmatig een lektest uit op alle aansluitingen en slangen van het spruitstuk om atmosferische aanzuiging te voorkomen.
Zorg ervoor dat de regelaars de juiste maat hebben voor de vereiste stroomsnelheden, zodat drukval tijdens aanhoudende verlagingen wordt voorkomen.
Spoel de leidingen volledig door voordat u aan een dienst begint, om eventueel bezonken vocht of gemengde gassen te verwijderen.
Bewaak de telemetrie van bulktanks om te voorkomen dat er vloeistof uit de bodem van de vloeistoftoevoer wordt gehaald, waar onzuiverheden zich kunnen concentreren.
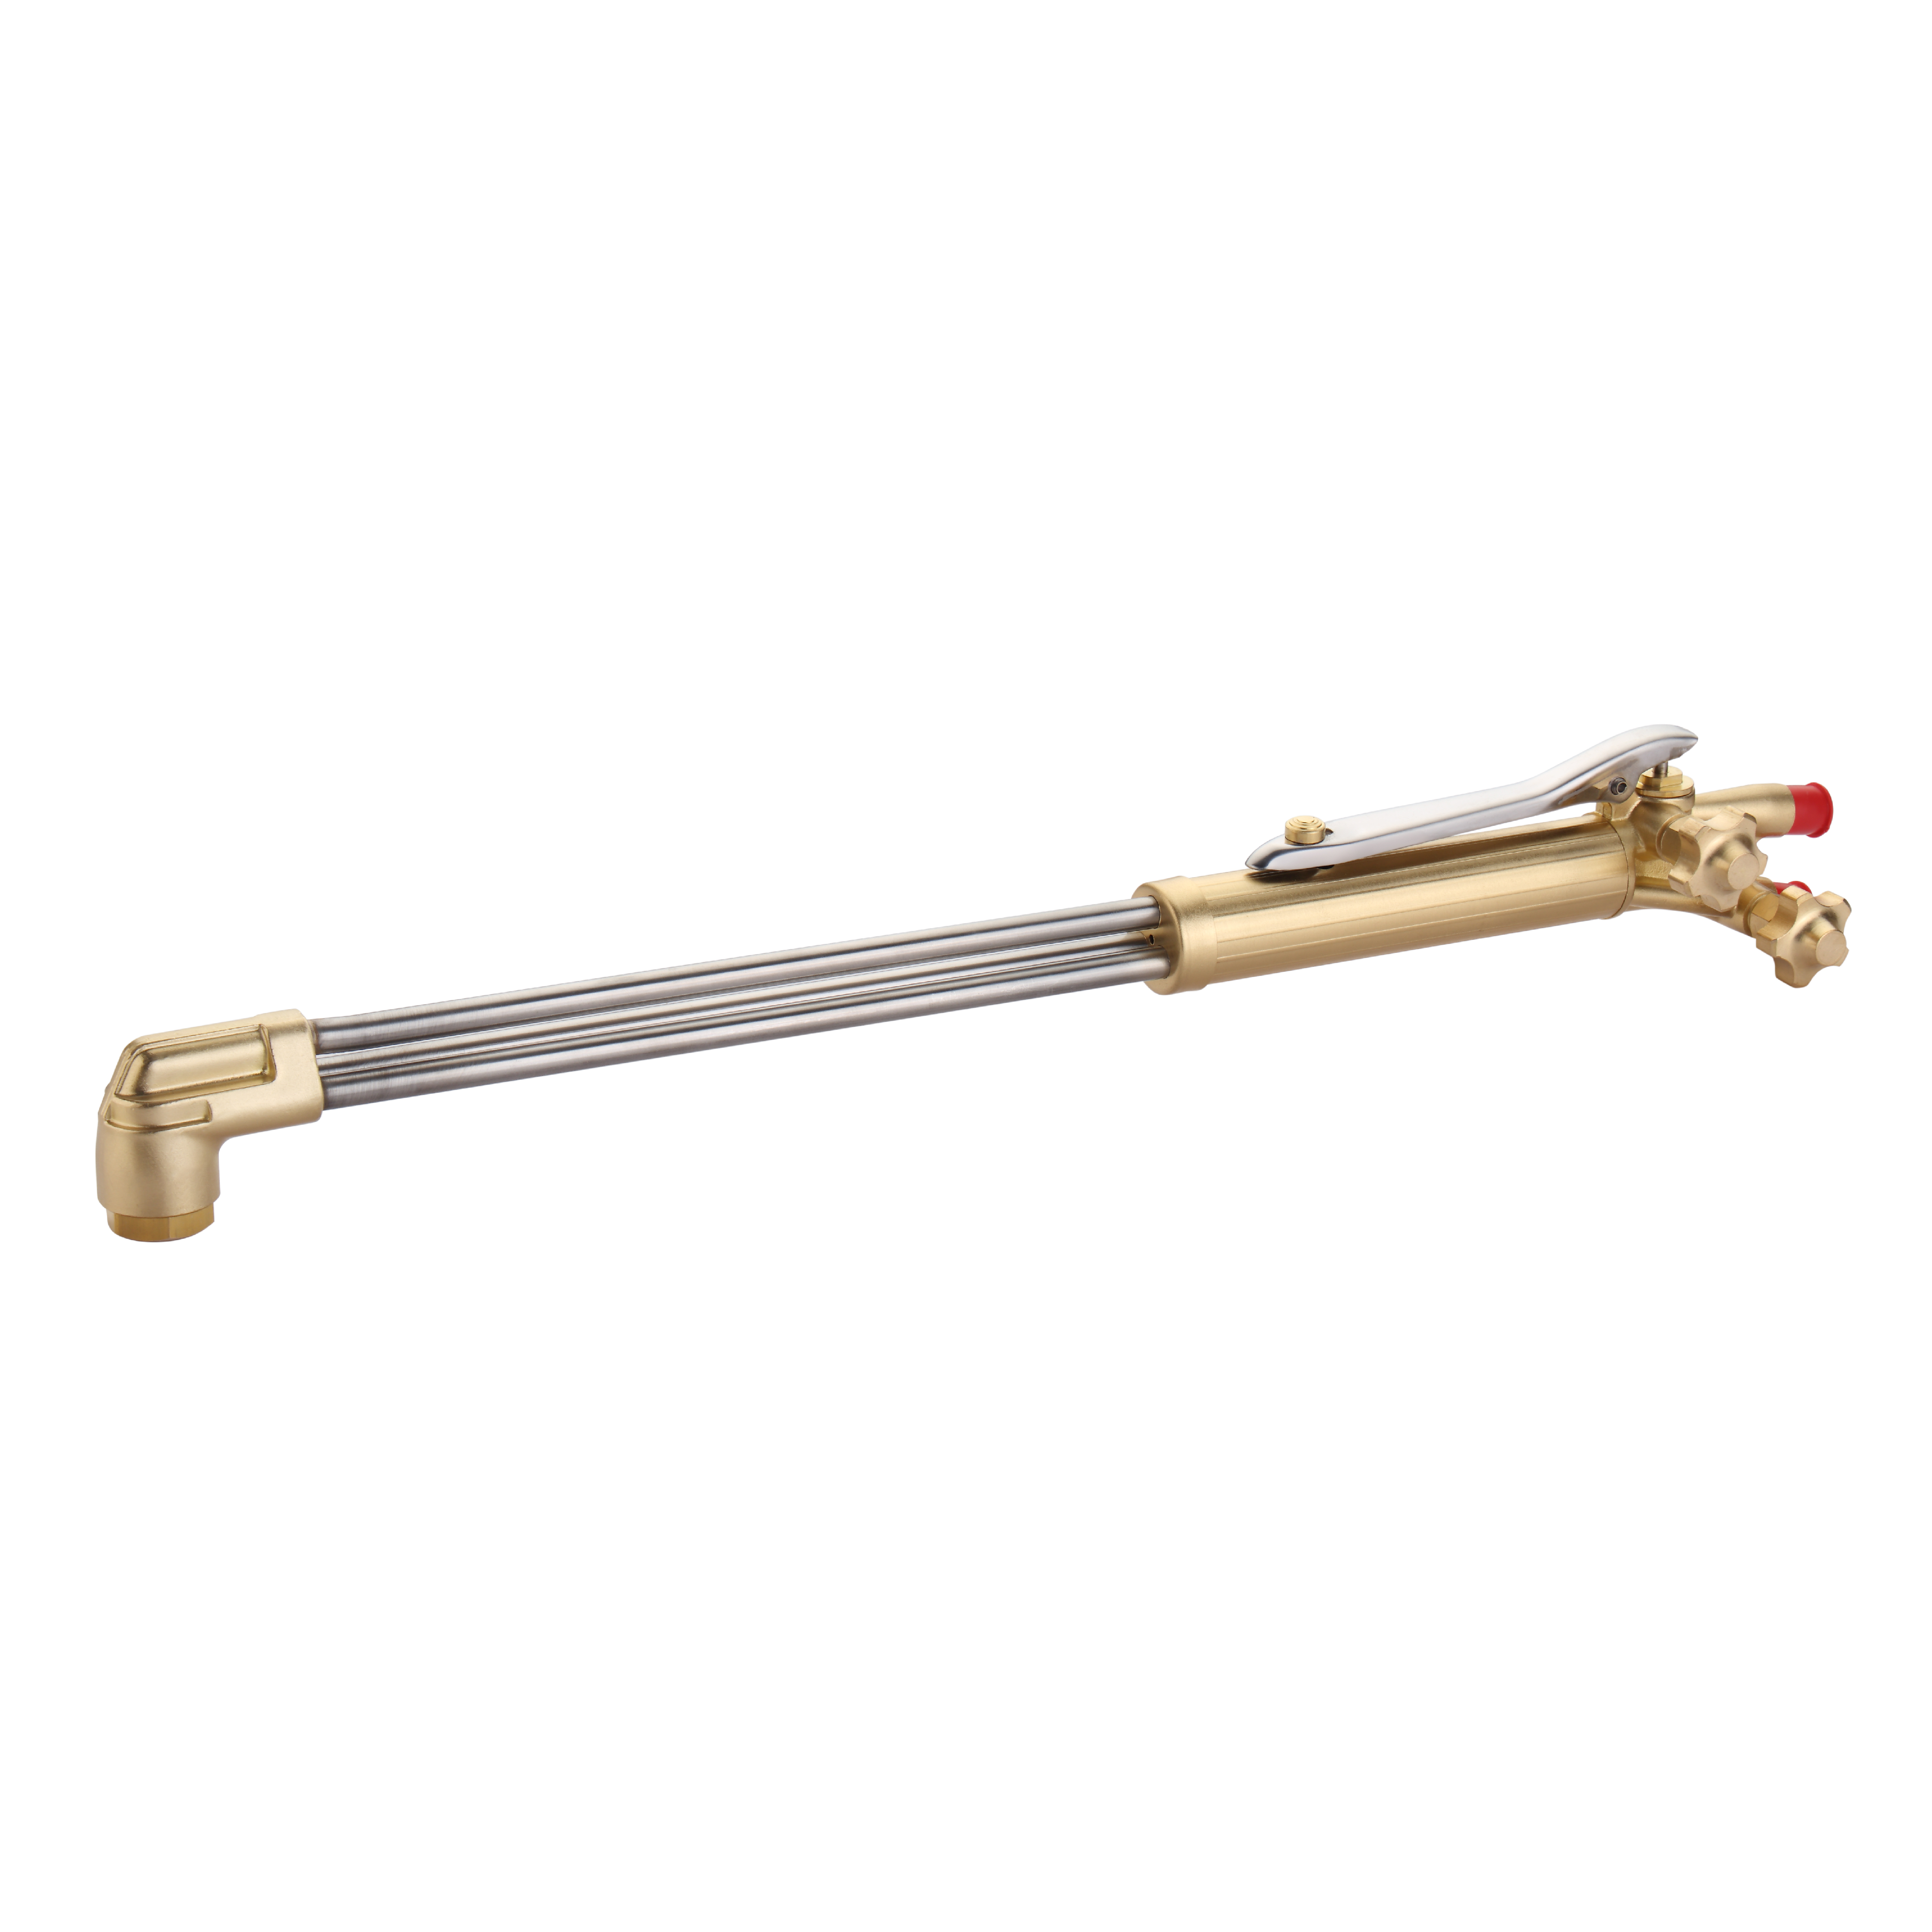
De hoek van de toorts bepaalt precies hoe de voorverwarmvlammen en de zuurstofstraal met hoge snelheid het materiaal binnendringen. Een loodrechte hoek van 90 graden blijft de absolute basisvereiste voor standaard rechte sneden in dikke platen. Deze verticale oriëntatie zorgt ervoor dat de zuurstofstraal de kerf efficiënt vrijmaakt en de gesmolten slak recht naar beneden duwt. Specifieke toepassingen vereisen echter een opzettelijk gerichte hengelbeweging. Door de snijbrander in een hoek van 30-40 graden naar voren in de snede te plaatsen, wordt de snede op dikkere delen voorverwarmd, waardoor de reactie sneller kan initiëren. Achterste hoeken, waarbij de punt terug wijst naar de voltooide snede, zijn over het algemeen gereserveerd voor specifieke doorsteekroutines of gutstoepassingen waarbij materiaalverplaatsing prioriteit krijgt boven een schone, vierkante snede.
Bij het instellen van een standaard rechte snede op zacht staal moeten operators deze positioneringsregels volgen:
Zet de punt precies 90 graden ten opzichte van het plaatoppervlak met behulp van een machinistenvierkant voor gemechaniseerde opstellingen.
Pas de afstand aan zodat de binnenste voorverwarmingskegels net boven het plaatoppervlak zitten, meestal 1/8 tot 3/16 inch.
Houd deze exacte hoek en afstand over de gehele lengte van de snede aan om divergentie van de zaagsnede te voorkomen.
Schuine sneden compliceren de thermische dynamiek van het snijproces ernstig. Door de toortshoek te vergroten om een afschuining van 45 graden te creëren, wordt fysiek de effectieve materiaaldikte vergroot die de zuurstofstroom moet doordringen. Een plaat van 1 inch die in een hoek van 45 graden is gesneden, geeft de zuurstofstraal een doorsnede van 1,41 inch. Deze fysieke realiteit vereist aanzienlijk lagere reissnelheden en hogere zuurstofdrukken. Bij steile afschuiningen of zware platen is extra voorverwarmen absoluut noodzakelijk. Door een extra voorverwarmende zuurstofbrander direct voor de primaire snijkop te plaatsen, wordt de snijsnelheid aanzienlijk verbeterd door de temperatuur van het basismetaal te verhogen voordat de snijzuurstof het raakt. Deze techniek met dubbele toorts levert tot 100% snelheidsverbetering op bij steile hoeken van 70 graden, en tot 50% bij andere scherpe hoeken, waardoor wordt voorkomen dat de snede halverwege de plaat mislukt.
Handmatig snijden introduceert inherente menselijke inconsistenties die de snijkwaliteit verslechteren. Greepvermoeidheid, micro-stotters en onregelmatige ademhaling verstoren de vloeiende beweging die nodig is voor een zuivere, continue snede. Gemechaniseerde spoorbranders, pijpafschuiners of CNC-profielmachines elimineren deze variabelen volledig en zorgen voor gecontroleerde, constante rijsnelheden en stijve afstanden. Het verminderen van inconsistenties in handmatige handelingen vereist een strikte fysieke techniek. Operators moeten een stevige grip behouden, hun ellebogen vergrendelen en hun volledige lichaam positioneren om hun tempo te beheersen in plaats van alleen hun polsen te bewegen. Het implementeren van fysieke geleiders, rechte randen of het gebruik van afstandswielen helpt de gemechaniseerde consistentie na te bootsen, stabiliseert de toortshoogte en voorkomt dat de punt in de gesmolten plas dompelt.
Hardwareselectie heeft een directe invloed op de vloeistofdynamica van de gasstromen. Het ontwerp van het snijmondstuk moet perfect aansluiten bij het specifieke brandstofgas dat op de werkvloer wordt gebruikt. Acetyleen, propaan, aardgas en propyleen hebben enorm verschillende vlamtemperaturen, warmteverdelingsprofielen en zuurstof-brandstofverhoudingen. Het gebruik van een tweedelig propaanmondstuk met acetyleen verstoort de vlamchemie, wat averechtse gevolgen en slechte voorverwarmingstijden veroorzaakt. Bovendien moeten operators de grootte van de mondstukopening strikt correleren met de dikte van de staalplaat. Een te groot mondstuk verspilt enorme hoeveelheden gas, smelt de bovenranden en creëert een brede, slordige kerf. Een te klein mondstuk mist het zuurstofvolume en de kinetische energie om de gesmolten slak van de bodem van de kerf te verwijderen, wat resulteert in onvolledige sneden en zwaar schuim.
Brandstofgastype | Ontwerpvereiste voor mondstuk | Kenmerken voorverwarmen |
|---|---|---|
Acetyleen | Uit één stuk, vlak oppervlak, geboorde openingen | Intense, geconcentreerde hitte, snel doordringend |
Propaan / LPG | Tweedelig, gegroefd inzetstuk, verzonken punt | Brede warmtespreiding, uitstekend geschikt voor afschuinen |
Aardgas | Tweedelig, diepe uitsparing, zware voorverwarmkanalen | Langzamere starttijden, zeer zuiver snijvlak |
De staat van de apparatuur bepaalt de basisprestaties. Ophoping van spatten, koolstofvervuiling of beschadigde mondstukgroeven vervormen onmiddellijk de zuurstofstraal met hoge snelheid. Een vervormde straal creëert een onregelmatige kerf, ongelijke sleeplijnen en duwt de slak naar één kant van de snede. Zodra het mondstuk fysiek wordt aangetast door een puntstoot of zware spatten, worden aanpassingen aan snelheid en hoek volkomen nutteloos. Regelmatige inspectie en reiniging van de mondstukopeningen met behulp van de juiste tipreinigers zijn verplicht om de snijkwaliteit te behouden en een turbulente gasstroom te voorkomen. Als een tipreiniger niet soepel door de centrale snijopening glijdt, moet het mondstuk worden weggegooid en onmiddellijk worden vervangen.
Zuurstofsnijden heeft duidelijke fysieke beperkingen met betrekking tot de totale warmte-inbreng. Kleine oppervlakken hebben te lijden onder een snelle thermische verzadiging, omdat de warmte van de voorverwarmvlammen nergens kan verdwijnen. Het snijden van kleine onderdelen, smalle stroken of dicht op elkaar geplaatste profielen resulteert in een slechte kwaliteit, wat op de werkvloer vaak "afvalversnijden" wordt genoemd. Het materiaal mist de thermische massa om de intense hitte te absorberen en te verspreiden, waardoor ernstige kromtrekken, buigen en smelten van de randen ontstaan, ongeacht de perfecte toortsinstellingen. Wanneer de risico"s van thermische vervorming de mogelijkheden van het proces te boven gaan, worden alternatieve technologieën zoals high-definition plasma- of fiberlasersnijden noodzakelijk om de maatnauwkeurigheid van kleine componenten te behouden.
Om vervorming te verminderen bij het snijden van kleinere profielen met autogeen, kunnen programmeurs en operators specifieke technieken gebruiken:
Implementeer watertafels of watersproeiers om de plaat achter de snede snel te doven.
Gebruik overslaan- of kettingsnijtechnieken om de warmte gelijkmatig over de hele plaat te verdelen.
Laat kleine lipjes op geneste onderdelen zitten om ze verankerd te houden aan het hoofdskelet totdat het afkoelen voltooid is.
Verminder de intensiteit van de voorverwarmvlam tot het absolute minimum dat nodig is om de snede in stand te houden.
Consistente kwaliteit gedurende meerdere ploegendiensten vereist gestandaardiseerde, gedocumenteerde procedures. Faciliteiten moeten strikte parameteraudits implementeren om snelheids-, druk- en hoekgrafieken te documenteren en af te dwingen. Deze grafieken moeten prominent worden weergegeven en gecategoriseerd op materiaaldikte, snijtype en brandstoftype. Bij het evalueren van het rendement op de investering wordt de training van operators vergeleken met apparatuurupgrades. Door handmatige operators bij te scholen in een stabiel tempo en de juiste instellingen, wordt de basiskwaliteit verbeterd. Door te investeren in semi-automatische snijwagens of spoorbranders worden menselijke variabelen in snelheid en hoek volledig geëlimineerd, waardoor herhaalbare precisie wordt gegarandeerd en de uren die aan nabewerking worden besteed drastisch worden verminderd.
De kwaliteit van het gassnijden is afhankelijk van een strikt wiskundige relatie tussen voortbewegingssnelheid, toortshoek en zuurstofdynamiek. Als u zelfs maar één van deze variabelen niet onder controle houdt, leidt dit onvermijdelijk tot dure mechanische aanpassingen, afgedankte onderdelen en verspilde verbruiksartikelen. Inkoop- en engineeringteams moeten prioriteit geven aan gemechaniseerde snijwagens en hoogwaardige, gasspecifieke mondstukken voordat ze proberen de techniek van de operator op te lossen. Om de snijkwaliteit onmiddellijk te verbeteren en nabewerking op de werkvloer te verminderen, implementeert u de volgende acties:
Voer een basisaudit uit van de huidige gasdruk, de zuurstofzuiverheidsniveaus en de omstandigheden van de regelaars op alle snijstations.
Standaardiseer de selectie van mondstukken door alle niet-overeenkomende of beschadigde tips van de werkvloer te verwijderen en nieuwe, gasspecifieke verbruiksartikelen uit te geven.
Implementeer een tijdstudie naar naslijpen om te identificeren welke specifieke diktes of operators het meeste nabewerking genereren.
Gebruik gemechaniseerde spoorbranders voor alle rechte sneden van meer dan 24 inch om handmatige snelheidsvariaties te elimineren.
A: Te snel bewegen vernauwt de kerf en veroorzaakt een onvolledige penetratie. Als u te langzaam beweegt, wordt de zaagsnede breder en ontstaat er overmatig smelten van de bovenrand.
A: Gebruik 90 graden voor standaard rechte zaagsneden. Een kleine voorwaartse hoek van 5-10 graden helpt dunnere materialen door slak vooruit te duwen. Een inloophoek van 30-40 graden helpt dikkere secties voor te verwarmen.
A: Zware, gesmolten slak wordt meestal veroorzaakt door te langzaam transport, het gebruik van een te groot snijmondstuk of het toepassen van onvoldoende zuurstofsnijdruk.
A: Een zuiverheid van minder dan 99,5% vermindert de oxidatiereactiesnelheid drastisch. Dit dwingt de operator om langzamer te gaan en resulteert in ruwe, zwaar droesde sneden.
A: Nee. Een beschadigd mondstuk vervormt de snijzuurstofstroom. Het kantelen van de toorts zal de onregelmatige kerf en de chaotische gasstroomdynamiek alleen maar verergeren.
A: Kleine onderdelen missen de massa om de hoge warmte-inbreng van het zuurstof-brandstofproces af te voeren. Dit leidt tot thermische verzadiging en onvermijdelijke vervorming, vooral wanneer de sneden strak genest zijn.