
Aantal Bladeren:152 Auteur:Site Editor Publicatie tijd: 2026-08-10 Oorsprong:aangedreven


Zware productie verbergt vaak de operationele kosten in het volle zicht. Thermische schokken en inconsistente randkwaliteit verbruiken grondstoffen tijdens de metaalproductie. Het overslaan of overhaasten van de voorverwarmingsfase zorgt voor ernstige problemen op de werkvloer. Operators worden geconfronteerd met microscheurtjes, overmatige insluiting van slak en verharding van het materiaal. Deze defecten dwingen tot kostbare herbewerkingen achteraf, zoals zwaar machinaal bewerken en handmatig slijpen.
Het standaardiseren van voorverwarmprotocollen lost deze problemen direct op. Het vertegenwoordigt een strikte operationele beslissing. Een goede voorverwarming bepaalt de keuze van de apparatuur, de doorvoersnelheid en de algehele winstgevendheid van projecten bij het snijden van industrieel gas . Door de thermische input te controleren voordat het snijden begint, elimineren fabrikanten de grondoorzaken van randfouten en zorgen ze voor een schoon, lasklaar oppervlak.
Metallurgische integriteit: Een goede voorverwarming vertraagt de afkoelsnelheid van de snijkant, waardoor het risico op door waterstof veroorzaakte scheurvorming (HIC) en de vorming van martensiet in koolstofrijke en gelegeerde staalsoorten aanzienlijk wordt verminderd.
Operationele efficiëntie: Het bereiken van de juiste voorverwarmingstemperatuur zorgt voor hogere en consistentere voortbewegingssnelheden, waardoor de doorvoer wordt gemaximaliseerd zonder dat dit ten koste gaat van de snijkwaliteit.
Optimalisatie van apparatuur: De effectiviteit van de voorverwarmingsfase is direct gekoppeld aan het selecteren van de juiste snijbrander en snijmondstukconfiguratie voor het specifieke brandstofgas en de materiaaldikte.
Risicobeperking: Het standaardiseren van de voorverwarmingstemperaturen op basis van Carbon Equivalent (CE)-berekeningen voorkomt plaatselijke oververhitting, materiaalvervorming en onvoorspelbare snijbreedtes.
Thermische uitzetting en samentrekking bepalen het metaalgedrag tijdens het snijden. Een gelokaliseerde snijzone bereikt onmiddellijk extreme temperaturen. Het omliggende basismetaal blijft koud. Hierdoor ontstaat er een ernstige temperatuurgradiënt over de plaat. Voorverwarmen minimaliseert deze schok. Het verhoogt voorzichtig de temperatuur van het basismetaal voordat de oxidatiereactie begint. Het beheren van deze thermische gradiënt vermindert direct de restspanning. Grote stalen platen zijn bestand tegen dimensionale vervorming bij gelijkmatige verhitting. Operators vermijden het kromtrekken en kantelen, wat doorgaans lange, smalle sneden bederft.
Door geleidelijk warmte toe te passen, kan de kristallijne structuur van het staal gelijkmatig uitzetten. Wanneer de zuurstofstroom met hoge snelheid het metaal doorboort, is de omgeving al thermisch gestabiliseerd. Dit voorkomt de plotselinge, gewelddadige uitzetting die microbreuken langs de kerf veroorzaakt. Consistent thermisch beheer zorgt ervoor dat de plaat vlak en maatnauwkeurig blijft nadat de snede is afgekoeld. Als je in januari een stuk plaat van 7,5 cm uit de tuin sleept, is het een recept voor een ramp als je er meteen met een snijdende vlam op slaat. De extreme delta tussen de omgevingstemperatuur van het staal en het ontstekingspunt zorgt ervoor dat het materiaal zichzelf bestrijdt. Voorverwarmen overbrugt die kloof.
We zien dit voortdurend bij de productie van zwaar materieel. Een winkel snijdt een strook staal van zes meter lang af zonder voorverwarmen. Tegen de tijd dat het stuk afkoelt, is het vijf centimeter buiten de tolerantie gebogen. De interne spanningen trekken aan het metaal terwijl de snijrand krimpt. Door een voorverwarmingspas langs de gehele snijlijn aan te brengen voordat de zuurstofstroom wordt ingeschakeld, kan de plaat als één geheel uitzetten en samentrekken, waarbij de rechtheid behouden blijft.
Voor waterstofgeïnduceerd kraken zijn drie specifieke omstandigheden vereist. Je hebt een gevoelige microstructuur, opgesloten waterstof en hoge restspanning nodig. Koude stalen platen verzamelen op natuurlijke wijze oppervlaktecondensatie. Voorverwarmen verdrijft dit vocht volledig. Hierdoor wordt een primaire waterstofbron verwijderd voordat de vlam ontbrandt. Het elimineren van oppervlaktevocht is de eerste verdedigingslinie tegen verontreiniging in de laszone.
Voorverwarmen verlaagt ook de koelsnelheid van de door hitte beïnvloede zone (HAZ). Een langzamere koelcyclus zorgt ervoor dat opgesloten waterstof veilig uit het metaal kan diffunderen. Dit voorkomt dat broze martensitische microstructuren langs de snijrand ontstaan. Martensiet is extreem hard en kan onder spanning barsten. Door de afkoeltijd te verlengen, vormt het staal een meer ductiele perlitische of bainitische structuur. Deze zachtere rand is veel gemakkelijker te bewerken, boren of lassen in daaropvolgende fabricagestappen.
Denk eens aan het dauwpunt op een typische fabricagewerf. Staal dat buiten zit, absorbeert vocht in de oppervlakteschaal. Als je die plaat koud snijdt, breekt de snijvlam de watermoleculen af. De waterstof komt in het gesmolten staal terecht. Terwijl de smalle snijzone snel afkoelt tegen de enorme warmteafvoer van de omringende koude plaat, raakt die waterstof gevangen in de nieuw gevormde, geharde korrelstructuur. Dagen later verspreiden microscopisch kleine scheurtjes zich langs de rand. Een eenvoudige voorverwarming van 200 graden elimineert het vocht en vertraagt de afkoelsnelheid voldoende om de waterstof te laten ontsnappen.
De snelheid van de oxidatiereactie hangt sterk af van de temperatuur van het basismetaal. Koud staal is bestand tegen de zuurstofstroom. De reactie stokt, waardoor de snede wegvalt. Voorverwarmd staal reageert snel en schoon. Voldoende voorverwarmen maakt snellere, ononderbroken rijsnelheden mogelijk. Operators voltooien sneden in minder tijd. Dit verlaagt direct de arbeids- en overheadkosten per snede. De doorvoer neemt toe zonder dat apparatuur buiten de veilige grenzen wordt geduwd.
Het handhaven van een constante rijsnelheid voorkomt gutsen en wegspoelen. Wanneer de plaat goed is voorverwarmd, kan de operator of CNC-machine een optimale voedingssnelheid vastleggen. Het is niet nodig om te vertragen om de voorverwarmingsvlammen te laten inhalen. Deze continue, vloeiende beweging produceert een machinale afwerking op het snijvlak, waardoor er minder secundaire nabewerkingen nodig zijn. Als een operator voortdurend moet stoppen, een back-up moet maken en opnieuw moet beginnen met snijden omdat het metaal niet heet genoeg was om de reactie in stand te houden, verlies je in een week tijd uren aan productietijd.
Dit meten wij in inches per minuut (IPM). Een koude 2-inch plaat kan u dwingen om met 8 IPM te kruipen om de snede gaande te houden. Goed voorverwarmd kan diezelfde plaat op 12 tot 14 IPM worden gesneden. Dat is een enorme toename van het aantal lineaire beelden dat per dienst wordt verwerkt. De hitte doet het werk, waardoor de zuurstofstraal de gesmolten slak zonder aarzeling schoon door de bodem van de kerf kan blazen.
Een stabiele voorverwarmingsvlam zorgt voor een continue, vloeibare slakuitstoot. Vleeswaren vangen slak op tegen de onderkant van de plaat. Door voorverwarmen blijft de slak gesmolten totdat de kerf volledig vrijkomt. Hierdoor wordt het vastzittende schuim verminderd. U kunt dit succes meten door minder naslijpen. Minder schoonmaken betekent snellere overgangen naar lassen of montage. De consistentie van de kerf verbetert drastisch wanneer de thermische uitzetting onder controle wordt gehouden.
Het smelten van de bovenrand wordt geminimaliseerd als de voorverwarmingsvlammen correct zijn afgesteld.
Het snijvlak blijft vierkant en mist de typische concaviteit die je wel ziet bij vleeswaren.
Bodemslak wordt bros en schilfert gemakkelijk af met een handschraper.
De zaagsnedebreedte blijft uniform vanaf het begin van de snede tot aan de afwerking.
Gutsen aan de onderkant van de snede wordt geëlimineerd omdat de slak vloeibaar blijft.
Hard schuim is de vijand van de fabricagewerkplaats. Wanneer een snede te koud wordt gemaakt, stolt de slak zodra deze de onderrand van de plaat raakt. Het hecht zich aan het basismetaal. Operators zijn vervolgens uren bezig met zware slijpmachines om het te verwijderen. Wanneer de plaat wordt voorverwarmd, houdt de omgevingstemperatuur van het staal de slak slechts een fractie van een seconde langer vloeibaar. Het druipt van het bord. Het beetje schuim dat overblijft is zacht en kan met een enkele slag met een hakhamer worden weggeslagen.
Het ontwerp van de toorts bepaalt de voorverwarmingsstabiliteit. Toortsen van het injectortype werken goed op brandstofgassen onder lage druk, zoals aardgas of propaan. Ze gebruiken de zuurstofstroom om het brandstofgas in de mengkamer te trekken. Toortsen met gelijke druk vereisen uitgebalanceerde gasleidingen voor een optimale menging, meestal gebruikt met acetyleen. Beide ontwerpen moeten stabiele voorverwarmingsvlammen behouden onder zware omstandigheden. Het selecteren van de juiste snijbrander zorgt voor een consistente warmteafgifte over verschillende plaatdiktes.
Handmatige voorverwarming van de toorts werkt voor korte, op maat gemaakte sneden of reparaties ter plaatse. Geïntegreerde geautomatiseerde voorverwarmingssystemen domineren het zware CNC-profileren. Geautomatiseerde systemen houden nauwkeurige afstanden aan. Dit zorgt voor een uniforme warmteoverdracht zonder vermoeidheid van de operator. Toortsen met hoge capaciteit zijn voorzien van grotere mengkamers om de enorme BTU-output te leveren die nodig is voor het voorverwarmen van platen van meer dan tien centimeter dik.
Je kunt een lichte toorts niet dwingen een zware stuk staal voor te verwarmen. De mengkamer kan simpelweg niet genoeg gas laten stromen om de thermische massa van de plaat te overwinnen. De warmte wordt sneller afgevoerd dan de fakkel kan aanbrengen. Toortsen voor zwaar gebruik zijn gebouwd met grotere interne gasdoorgangen, speciaal ter ondersteuning van de voorverwarmvlammen met hoog debiet die nodig zijn voor de verwerking van dikke platen.
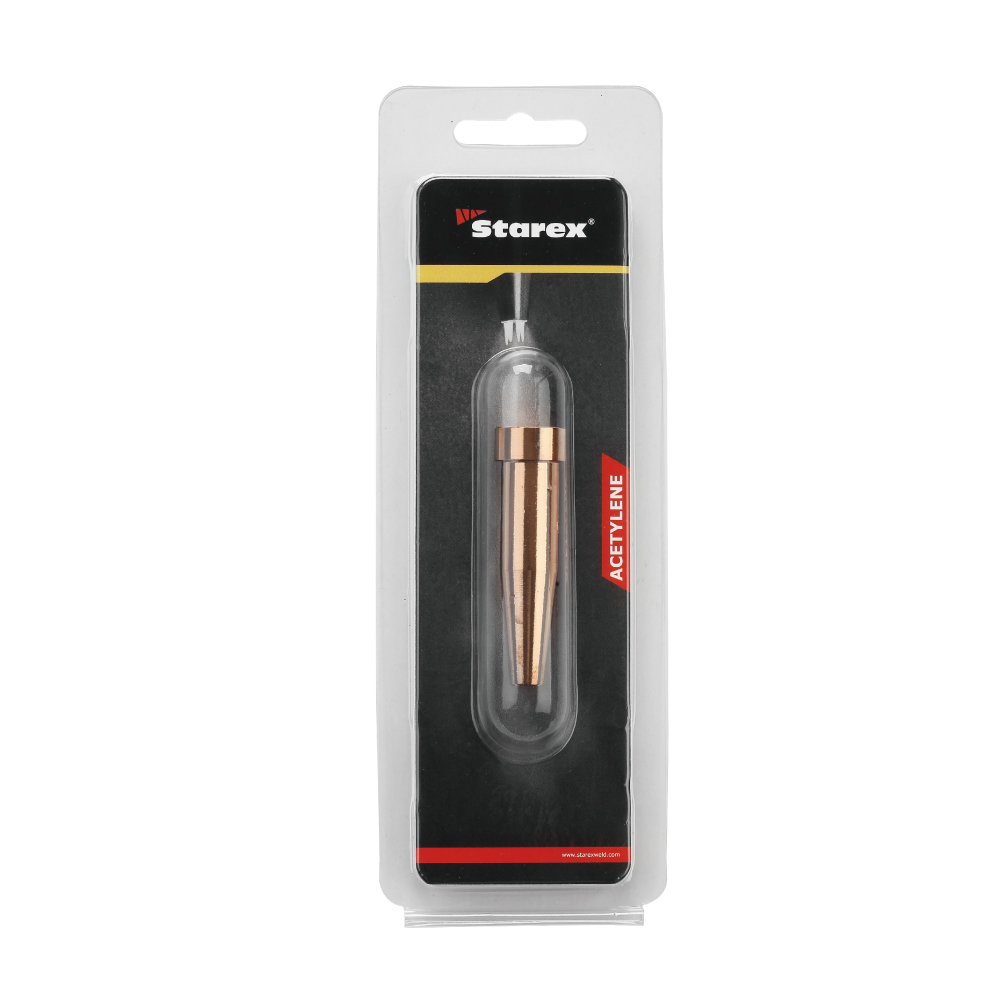
Het mondstukontwerp regelt de daadwerkelijke BTU-uitvoer die op de plaat wordt afgeleverd. Koperen mondstukken uit één stuk zijn geschikt voor acetyleen vanwege de hoge brandsnelheid en intense hitte. Tweedelige mondstukken zijn geschikt voor alternatieve brandstoffen zoals propaan of aardgas, waarvoor een diepere uitsparing nodig is om de vlam te verankeren. De grootte van de voorverwarmopening moet strikt overeenkomen met de materiaaldikte.
Een te klein snijmondstuk slaagt er niet in dikke platen met voldoende warmte binnen te dringen. De snede zal herhaaldelijk mislukken. Een te groot mondstuk verspilt brandstof en doet de bovenrand smelten, waardoor maattoleranties worden vernietigd. Verschillende brandstofgassen dicteren specifieke mondstukgeometrieën om optimale voorverwarmingstijden te bereiken. Propaan heeft meer voorverwarmingsopeningen nodig om te voldoen aan de plaatselijke verwarmingssnelheid van acetyleen.
Brandstofgastype | Mondstukontwerp | Kenmerken voorverwarmen | Beste applicatie |
|---|---|---|---|
Acetyleen | Koper uit één stuk | Intense, zeer plaatselijke hitte. Snel doordringend. | Dun tot middelmatig staal, korte voorverwarmtijden. |
Propaan | Tweedelig (gesplined) | Brede warmtespreiding. Hoge totale BTU-output. | Dikke plaat snijden, zware schrootverwerking. |
Aardgas | Tweedelig (diepe uitsparing) | Langzamere plaatselijke verwarming. Uitstekende randkwaliteit. | CNC-profielsnijden, geautomatiseerde systemen. |
Het gebruik van een propaanmondstuk met acetyleengas, of omgekeerd, garandeert een storing. De vlam zal ofwel verhongeren en terug in de fakkel springen, ofwel zichzelf uitblazen. De voorverwarmingsopeningen zijn geboord tot specifieke diameters die passen bij de verbrandingssnelheid van het beoogde gas. Zorg ervoor dat het verbruiksartikel altijd overeenkomt met de brandstofbron en de plaatdikte.
De vereisten voor voorverwarmen variëren drastisch afhankelijk van de materiaalchemie. Dun koolstofarm staal vereist minimale voorverwarming. De standaard snijvlam zorgt voor voldoende omgevingswarmte om de snede te initiëren en in stand te houden. Dikke delen van zacht staal vereisen echter strikte thermische controle om te voorkomen dat de snede eruit valt.
Staalsoorten met een hoog koolstofgehalte en slijtplaten in Hardox-stijl zijn zeer gevoelig voor scheuren. Ze vereisen diepe, doordrenkte voorverwarmingsprotocollen. Het niet voorverwarmen van slijtvast staal garandeert randbreuk. Door de extreme hardheid van deze platen kunnen ze geen thermische schokken absorberen. Ze moeten langzaam en gelijkmatig op temperatuur worden gebracht voordat de snijzuurstof wordt toegevoegd.
Wanneer u de AR400- of AR500-slijtplaat snijdt zonder voorverwarmen, hoort u vaak een hoorbare "ping" een paar minuten nadat het snijden is voltooid. Dat is het geluid van het kraken van de rand. Het hoge koolstof- en legeringsgehalte maakt het staal ongelooflijk stijf. Door de snelle afkoelcyclus van een koude snede ontstaat martensiet, dat de interne krimpspanningen niet aankan. Een voorverwarming van 300 graden verzacht die thermische klap, waardoor de rand iets meegeeft als deze afkoelt, waardoor scheuren worden voorkomen.
De Carbon Equivalent (CE)-formule dient als de industriestandaard evaluatielens. Het bepaalt de noodzaak van voorverwarmen op basis van de legeringssamenstelling. Hogere CE-waarden duiden op een grotere hardbaarheid en een hoger scheurrisico. De formule houdt rekening met koolstof, mangaan, chroom, molybdeen, vanadium, nikkel en koper.
Koolstofequivalent (CE) | Lasbaarheid / Snijbaarheid | Vereiste voorverwarmen | Typisch materiaal |
|---|---|---|---|
Tot 0,35 | Uitstekend | Geen (kamertemperatuur) | Zacht staal (A36) |
0,36 tot 0,40 | Goed | Mild voorverwarmen (50°C - 100°C) | Middelmatig koolstofstaal |
0,41 tot 0,50 | Eerlijk | Matig voorverwarmen (100°C - 200°C) | Lage legering met hoge sterkte (HSLA) |
Ruim 0,50 | Arm | Hoog voorverwarmen (200°C - 300°C+) | Slijtvaste platen (AR400/500) |
Vertaal deze CE-waarden naar bruikbare temperatuurbereiken op de werkvloer. Operators gebruiken kleurpotloden die de temperatuur aangeven of digitale pyrometers om de hitteniveaus te verifiëren. Giswerk leidt tot schroot. Nauwkeurige metingen zorgen ervoor dat de plaat klaar is voor de thermische belasting van het snijproces. Je markeert de plaat met een krijtje van 250 graden op een centimeter afstand van de snijlijn. Wanneer dat merkteken smelt en vloeibaar wordt, weet je dat de hitte door het materiaal is getrokken en kun je veilig beginnen met snijden.
Het te snel toepassen van te veel warmte brengt ernstige implementatierisico"s met zich mee. Lokale oververhitting leidt tot smelten van het oppervlak. De bovenranden worden afgerond en verliezen hun maatnauwkeurigheid. Dunnere platen trekken krom onder ongelijkmatige thermische belastingen. Deze vervorming maakt het achteraf monteren en lassen vrijwel onmogelijk.
Verzacht dit door de hitte gelijkmatig over het gehele snijpad te laten doordrenken. Vermijd het puntverwarmen van één enkel startpunt. Gebruik een vegende beweging tijdens handmatige handelingen om thermische energie te verdelen. Voor CNC-bewerkingen programmeert u een langzame voorverwarmingspassage langs het snijpad voordat u de zuurstofstroom inschakelt. Dit zorgt ervoor dat de gehele door hitte beïnvloede zone gelijkmatig uitzet.
Als je een zware voorverwarmvlam te lang op één plek op een plaat van 2,5 cm vasthoudt, smelt er een plas in het oppervlak voordat de bodem van de plaat zelfs maar warm wordt. Warmte heeft tijd nodig om door het staal te geleiden. Een bewegende toorts laat de oppervlaktewarmte naar beneden doordringen zonder de bovenrand te vernietigen. Het helpt ook om uw bezuinigingen op volgorde te zetten. Snijd eerst de interne gaten en snijd vervolgens de buitenomtrek. Hierdoor kan het grootste deel van de plaat het onderdeel stijf houden terwijl de interne spanningen zichzelf uitwerken.
Handmatige voorverwarmingstechnieken variëren enorm tussen operators. De ene operator kan het proces overhaasten, terwijl een andere de plaat oververhit. Deze inconsistentie vernietigt productieschema"s. Beveel standaardwerkprocedures (SOP"s) aan voor alle snijstations. Documenteer de exacte voorverwarmingstijden en -temperaturen voor elke materiaalsoort die in de faciliteit wordt verwerkt.
Vereisen dat operators de voorverwarmingstemperaturen verifiëren voordat ze de snijzuurstofstroom inschakelen. Consistente training elimineert giswerk. Het standaardiseert de snijkwaliteit voor alle ploegendiensten. Regelmatige audits van de snijkanten zullen snel uitwijzen of de voorverwarmingsprotocollen worden gevolgd of genegeerd. Als u afgeronde bovenranden ziet, was de voorverwarming te heet of was de toorts te dichtbij. Als je zware, vastgelaste slakken en een ruw gesneden oppervlak ziet, was de plaat te koud.
Voorverwarmen blijft een niet-onderhandelbare stap om de structurele integriteit te garanderen. Het garandeert een consistente randkwaliteit bij professionele fabricage. Controleer uw huidige instellingen zorgvuldig. Evalueer of uw huidige toorts- en mondstukcombinaties voldoende voorverwarmingsenergie leveren voor de materialen die u dagelijks verwerkt. Een goed thermisch beheer scheidt winstgevende snijbewerkingen van bewerkingen die geplaagd worden door nabewerking.
Bekijk de materiaalspecificaties en bereken de CE-waarden voor alle binnenkomende staalplaten.
Controleer de huidige uitval- en herbewerkingspercentages om thermische schokken te identificeren.
Raadpleeg apparatuurspecialisten om de snijapparatuur te upgraden voor optimale thermische controle.
Implementeer temperatuurindicatiekrijtjes of digitale pyrometers op alle handmatige snijstations.
Stel schriftelijke Standard Operating Procedures (SOP"s) op voor voorverwarmtijden op basis van plaatdikte.
A: Hoewel dun koolstofarm staal vergevingsgezind is, moeten dikkere delen worden voorverwarmd om de rijsnelheid te behouden. Het zorgt voor een volledige slakuitstoot en voorkomt thermische schokken. Zonder voorverwarmen onttrekken dikke platen te snel warmte aan de snijzone, waardoor de oxidatiereactie vastloopt en het snijden mislukt.
A: Door de temperatuur van het basismetaal dichter bij het ontstekingspunt te brengen, kan het oxidatieproces sneller plaatsvinden. Dit maakt hogere, consistentere rijsnelheden mogelijk. Sneller snijden vermindert de arbeidstijd en voorkomt dat de warmte zich te ver in de omringende plaat verspreidt, waardoor vervorming wordt geminimaliseerd.
A: Een te klein mondstuk leidt tot onvoldoende warmte, waardoor de snede eruit valt en mislukt. Een te groot mondstuk verspilt brandstofgas, smelt de bovenrand van de plaat en creëert een brede, onvoorspelbare kerf. Sproeiers moeten strikt overeenkomen met de materiaaldikte en het type brandstofgas.
A: Gebruik de Carbon Equivalent (CE)-formule om de hardbaarheid van het materiaal te beoordelen. Combineer deze CE-waarde met materiaaldiktetabellen van metallurgische normen. Controleer de vereiste temperatuur op de plaat met behulp van temperatuurindicatiekrijtjes of digitale infraroodpyrometers voordat u gaat snijden.
A: Standaardtoortsen werken voor gemiddelde diktes. Platen van meer dan enkele centimeters dik overschrijden echter vaak de BTU-output van standaardapparatuur. Deze vereisen gespecialiseerde heavy-duty toortsen, grotere voorverwarmmondstukken of externe verwarmingsmethoden zoals inductiespoelen of speciale verwarmingstips voor rozenknopjes.
A: Beide processen maken gebruik van voorverwarmen om de afkoelsnelheid te verminderen, de thermische uitzetting te beheersen en door waterstof veroorzaakte scheurvorming te voorkomen. Het voorverwarmen van het snijden is echter ook strikt gericht op het verhogen van het staal tot de aanmaaktemperatuur om de exotherme oxidatiereactie die nodig is om het metaal te scheiden, te initiëren en in stand te houden.