
Aantal Bladeren:0 Auteur:Site Editor Publicatie tijd: 2026-09-29 Oorsprong:aangedreven


Stel je voor dat je een halve dienst besteedt aan het leggen van een vlekkeloos uitziende kraal op een hogedruk 6G-buisverbinding, waarna de inspecteur van niet-destructief onderzoek (NDT) de volgende ochtend de scheur onder de kraal signaleert. Bent u de mislukte röntgentests en de eindeloze, vuile sleur van herwerken beu? Je bent zeker niet de enige die hiermee te maken krijgt.
Bij de fabricage van constructies en drukvaten ruïneert omgevingsvocht staven met een laag waterstofgehalte ongelooflijk snel. Zelfs een paar uur blootstelling aan een vochtige ochtend kan de chemische integriteit van de flux in gevaar brengen. Gelukkig fungeert een lasdraaddroger van het juiste formaat als uw primaire verdedigingslinie tegen atmosferische vervuiling. Het voorkomt kostbare structurele defecten lang voordat er zelfs maar een boog ontstaat.
Voor het kopen van de juiste apparatuur is echter meer nodig dan alleen het pakken van een metalen doos die heet wordt. U moet de thermische capaciteiten en de vasthoudcapaciteit van de eenheid zorgvuldig afstemmen op de specifieke dagelijkse verbrandingssnelheid van uw bemanning. In deze uitgebreide handleiding leert u precies welke specificaties nodig zijn om uw slijtdelen in topconditie te houden en uw lassen strikt aan de normen te houden.
Vocht is de vijand: Zelfs een korte periode van blootstelling aan de atmosfeer kan elektroden met een laag waterstofgehalte (zoals E7018) kapot maken, wat kan leiden tot kostbare structurele lasdefecten.
Opslag versus opnieuw drogen: U hebt geheel andere temperatuurbereiken nodig, afhankelijk van of u eenvoudigweg de fabrieksdroogte handhaaft (vasthouden/opslag) of agressief herstelt van door vocht aangetaste staven (herdrogen/opnieuw bakken).
Capaciteit is belangrijk: de keuze tussen een kleine, mobiele eenheid (10-20 lbs) en een enorme stationaire oven (400+ lbs) hangt volledig af van de grootte van uw bemanning, de locatie op de werkplek en het dagelijkse verbruik van verbruiksartikelen.
Naleving is van cruciaal belang: het volgen van de AWS- en ASME-normen voor het beheer van verbruiksartikelen is niet onderhandelbaar voor toepassingen in constructiestaal en drukvaten.
Het precies begrijpen hoe elektroden degraderen is niet slechts een theorie; het is een cruciale operationele realiteit voor elke fabriek of mobiele installatie. Een speciale staafoven is absoluut van fundamenteel belang voor het behoud van de metallurgische integriteit van het smeltbad.
De fluxcoating op elektroden voor afgeschermd metaalbooglassen (SMAW) is zeer hygroscopisch. Het zuigt actief vocht uit de lucht als een spons. Wanneer een met vocht verontreinigde elektrode wordt verbruikt, breekt de intense hitte van de lasboog de opgesloten watermoleculen (H₂O) met geweld af in waterstof en zuurstof.
Het waterstofgas lost daardoor direct op in het gesmolten lasmetaal. Terwijl het gewricht afkoelt en stolt, probeert de waterstof zich een weg naar buiten te banen. Als het vast komt te zitten in het stollende metaal of de door hitte beïnvloede zone (HAZ), ontstaat er enorme interne spanning. Dit fenomeen leidt tot kraken onder de kralen, algemeen bekend als waterstofgeïnduceerd kraken (HIC) of koudscheuren. Bovendien kan het ontsnappende gas holtes achterlaten, wat resulteert in ernstige porositeit. Beide defecten vernietigen de treksterkte van de verbinding en garanderen een mislukte niet-destructieve evaluatie.
De primaire functie van droogapparatuur is het creëren van een gecontroleerde micro-omgeving die de vochtopname volledig stopt. Door een continue, verhoogde omgevingstemperatuur te handhaven, voorkomt de kamer condensatie en houdt de fluxcoating op het door de fabriek gespecificeerde vochtniveau vast.
Investeren in goed beheer van verbruiksartikelen houdt rechtstreeks verband met enorme besparingen op de operationele kosten. Wanneer elektroden buiten de gespecificeerde grenzen aan de atmosfeer worden blootgesteld, moeten ze een langdurig, energie-intensief herbakproces ondergaan of in de prullenbak worden gegooid. Belangrijker nog is dat het gebruik van beschadigde staven leidt tot defecte lasnaden die moeizaam booggutsen, slijpen en opnieuw lassen vereisen. Door gebruik te maken van betrouwbare thermische opslag minimaliseren fabricagefaciliteiten het verbruiksafval en verminderen de arbeidsuren die aan herbewerking worden besteed drastisch.
Een vaak voorkomend punt van verwarring dat ik zie op de werkvloer is het vermengen van vasthouden (opslag) en opnieuw bakken (herdrogen). Deze twee processen vereisen enorm verschillende thermische profielen en dienen totaal verschillende doeleinden. Als u de verkeerde temperatuur selecteert, kan het diepgewortelde vocht niet worden verwijderd of kan de elektrode permanent worden vernietigd.
Bewaarovens zijn ontworpen voor één zeer specifiek doel: gloednieuwe, onbesmette staven droog houden onmiddellijk nadat ze hun hermetisch afgesloten fabrieksblik hebben opengebroken.
Voor standaard elektroden met een laag waterstofgehalte varieert de vereiste houdtemperatuur doorgaans van 120 °C tot 150 °C (250 °F tot 300 °F). Bij deze temperatuur blijft de omgevingslucht in de kamer ruim boven het dauwpunt. Het is van cruciaal belang om te begrijpen dat warmhoudovens niet over het thermische vermogen beschikken om vocht uit te bakken zodra een staaf doorweekt is. Als een lasser bijvoorbeeld tijdens een vochtige ochtenddienst een handvol E7018's op de achterklep van een vrachtwagen laat liggen, zal het teruggooien ervan in een warmhoudoven van 250°F ze die middag niet redden.
Wanneer elektroden daarentegen langer aan de atmosfeer zijn blootgesteld dan de industriële codes toestaan, moeten ze rigoureus worden gereviseerd. Deze herdroogeenheden werken bij aanzienlijk hogere temperaturen, doorgaans variërend van 500 °F tot 800 °F (260 °C tot 425 °C), afhankelijk van de exacte fluxsamenstelling.
Door het herdrogen op hoge temperatuur wordt het diep geabsorbeerde vocht letterlijk uit het vloeimiddel gekookt, waardoor de waterstofarme eigenschappen worden hersteld. Dit proces moet echter met precisie worden uitgevoerd. Bakstaven bij temperaturen die de aanbevelingen van de fabrikant overschrijden, zullen de chemische bindmiddelen in het vloeimiddel vernietigen. Als deze bindmiddelen falen, wordt de flux bros, schilfert de kerndraad af en wordt de elektrode volledig onbruikbaar.
Elektrodetype | Classificatie voorbeelden | Houd-/opslagtemperatuur | Temperatuur voor opnieuw drogen/opnieuw bakken |
|---|---|---|---|
Waterstofarm (zacht staal) | E7018, E7016, E8018 | 250°F - 300°F (120°C - 150°C) | 500°F - 800°F (260°C - 425°C) gedurende 1-2 uur |
Roestvrij staal | E308L, E309L, E316L | 200°F - 250°F (95°C - 120°C) | 205°C - 315°C (400°F - 600°F) gedurende 1-2 uur |
Cellulosehoudend | E6010, E6011 | NIET OPSLAAN IN DE OVEN | NIET OPNIEUW DROGEN |
Waarschuwing voor cellulosestaven: Het is absoluut noodzakelijk om te onthouden dat cellulose-elektroden afhankelijk zijn van een specifiek intern vochtgehalte om hun agressieve beschermgas en diepe penetratie-eigenschappen te genereren. Het bakken ervan vernietigt hun boogstabiliteit.
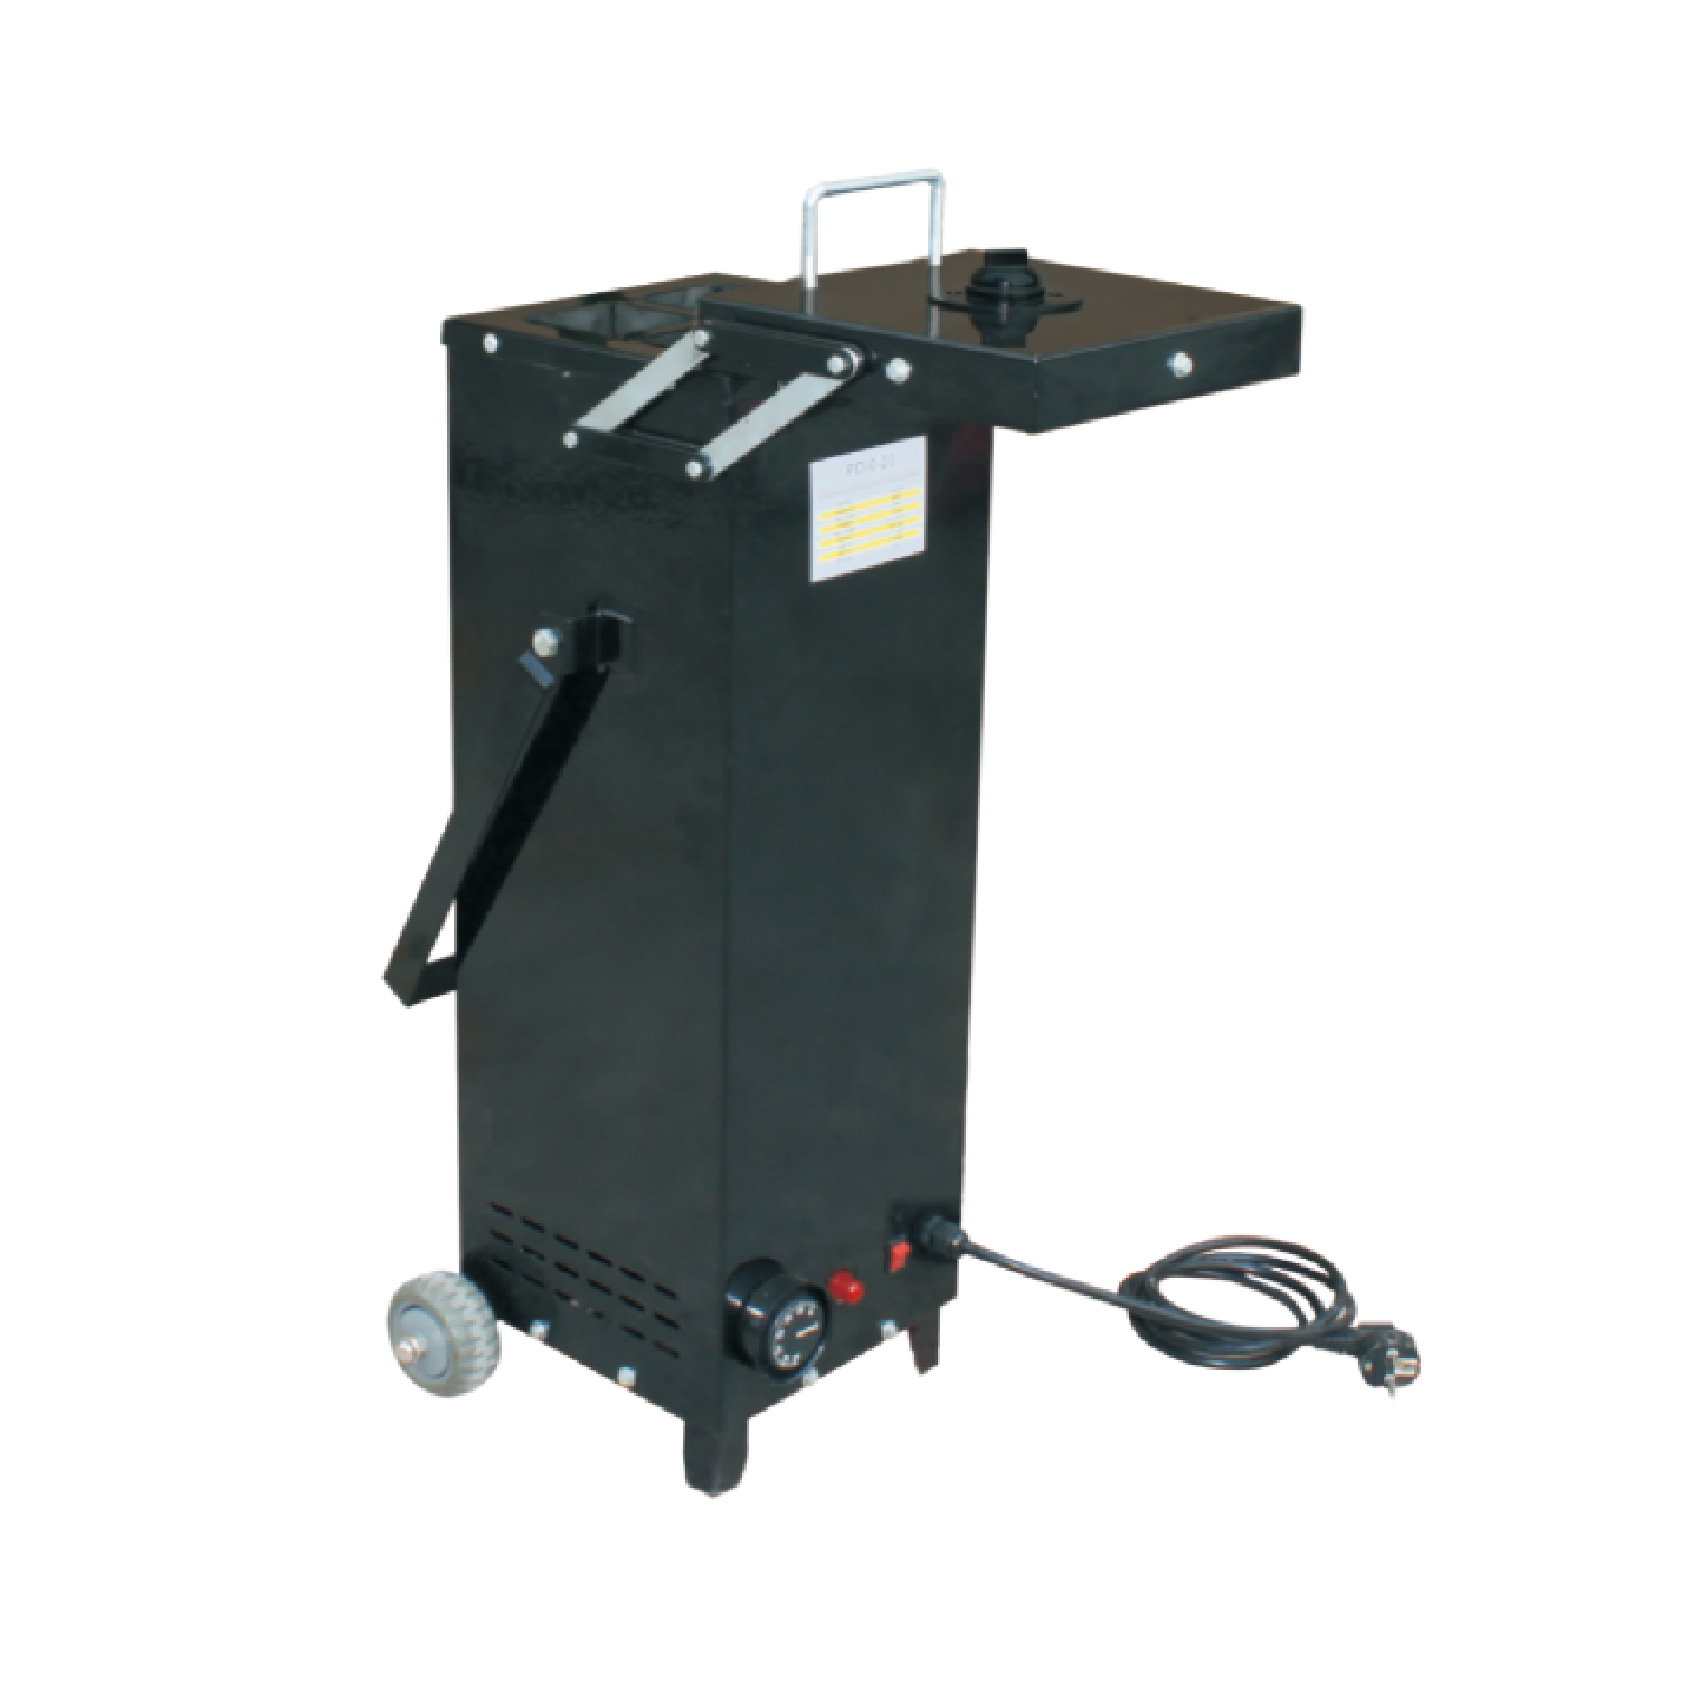
Puur logistiek gezien dicteert capaciteit uw workflow. De aanschaf van een te kleine unit leidt tot frustrerende knelpunten omdat lassers op nieuwe staven moeten wachten, terwijl een te grote unit vloerruimte en elektriciteit verspilt.
Mobiele eenheden zijn de absolute werkpaarden van veldoperaties. Een is ontworpen om tussen de 10 en 20 pond (ongeveer 5 tot 10 kg) aan elektroden te bevatten en draagbare elektrodeoven is perfect voor pijpleidingpersoneel, mobiele reparatieplatforms en ijzerwerkers die constructiestaal vastschroeven.
Hun bepalende kenmerk is robuuste mobiliteit. Ze zijn licht van gewicht, uitgerust met stevige handgrepen en ontworpen om de onvermijdelijke vallen en stoten van transport op de bouwplaats te overleven. Veel van deze veldmodellen zijn voorzien van dubbele AC/DC-voedingsmogelijkheden, waardoor operators ze rechtstreeks kunnen aansluiten op de hulpvoeding van een door een motor aangedreven lasapparaat. Een capaciteit van 10 tot 20 pond bevat over het algemeen voldoende verbruiksmateriaal om één lasser een standaarddienst te laten draaien zonder dat een lange wandeling terug naar de centrale gereedschapsbak nodig is.
Voor kleine tot middelgrote fabricagewerkplaatsen, autoreparatiegarages en scholen voor beroepsopleidingen bieden tafelmodellen (met een draagvermogen van 20 tot 150 kg) de ideale balans. Ze staan vast, maar kunnen relatief eenvoudig worden verplaatst als de winkelindeling verandert. Een middelgrote unit ondersteunt op comfortabele wijze een team van twee tot vier lassers die de hele dag onafgebroken aan staven trekken.
Zware industriële productie, scheepsbouw en grote constructiestaalfabrikanten vereisen enorme oplossingen voor bulkopslag. Ovens met grote vloercapaciteit zijn ontworpen voor een capaciteit van 400 tot meer dan 1000 pond aan laselektroden. Deze units dienen als vaste plek op de werkvloer. Vanwege hun enorme omvang en enorme beladen gewicht worden deze industriële units doorgaans gebouwd met vorkheftrucksleuven aan de basis voor een veilige positionering.
De afgelopen jaren heeft de fabricage-industrie een enorme verschuiving gezien in de richting van strengere kwaliteitsborging en digitale traceerbaarheid. Terwijl de technische eisen aandringen op staalsoorten met een hogere sterkte – die exponentieel gevoeliger zijn voor waterstofscheuren – is de tolerantie voor slecht beheer van verbruiksmaterialen volledig verdwenen.
We zien een duidelijke trend waarbij grote aannemers en controle-instanties afstand nemen van de standaard analoge wijzerplaten. Tegenwoordig vragen moderne industriële faciliteiten steeds meer om apparatuur met geïntegreerde dataloggingmogelijkheden en programmeerbare Proportional-Integral-Derivative (PID) controllers. Deze geavanceerde automatisering stelt QA-managers in staat historische temperatuurgrafieken op te halen, waardoor externe auditors definitief kunnen bewijzen dat een specifieke partij staven 24/7 binnen exacte codeparameters werd gehouden. Bovendien evolueert de markt sterk in de richting van sterk geïsoleerde, energiezuinige ontwerpen die het energieverbruik verlagen terwijl de buitenkant koel aanvoelt, waardoor de veiligheid op de werkvloer drastisch wordt verbeterd.
In professionele lasomgevingen, vooral als er sprake is van constructiestaal of drukvaten, is thermisch beheer niet alleen een beste praktijk: het is strikte wetgeving. Het naleven van de normen van de American Welding Society (AWS D1.1) en de American Society of Mechanical Engineers (ASME Section IX) is verplicht.
De codes schetsen zeer specifieke parameters voor het hanteren van elektroden met een laag waterstofgehalte. Zodra een hermetisch afgesloten container met E7018 is geopend, moeten de staven onmiddellijk in een bewaaromgeving worden geplaatst waar een temperatuur van minimaal 120 °C (250 °F) heerst.
Als een staaf uit die verwarmde omgeving wordt verwijderd, begint een strikte "belichtingsklok". Onder standaard atmosferische omstandigheden mag een E7018-elektrode doorgaans een maximale blootstellingstijd van slechts 4 uur hebben. In omgevingen met een hoge relatieve luchtvochtigheid krimpt dit toegestane venster aanzienlijk. Als de elektrode niet op tijd wordt verbruikt, moet deze worden teruggestuurd voor een gedocumenteerde herbakcyclus voordat deze legaal een structurele verbinding kan raken.
Compliance is de absolute basis van kwaliteitsborging. Op commerciële vacaturesites controleren externe gecertificeerde lasinspecteurs (CWI's) routinematig uw praktijken Ze zullen verifiëren dat de apparatuur is ingeschakeld, op de juiste temperatuur werkt en dat de interne thermometers correct zijn gekalibreerd. Het niet onderhouden van conforme opslag heeft meestal tot gevolg dat een inspecteur een Non-Conformance Report (NCR) uitbrengt. Dit leidt tot een stopzetting van de productie, het verplichte slijpen van alle lassen die worden uitgevoerd met niet-geverifieerde staven, en zware financiële boetes. voor de opslag van laselektroden .
Bij het evalueren van apparatuur voor uw faciliteit of mobiele installatie is het van cruciaal belang verder te kijken dan de basiscapaciteit. U moet de hardwarecomponenten evalueren die de levensduur, het thermisch rendement en het vermogen van het apparaat om een zware industriële omgeving te overleven bepalen.
De thermostaat is het brein van de operatie. Analoge thermostaten maken gebruik van een bimetaalstrip- of capillairbuismechanisme om de warmte te reguleren. Deze worden zeer gewaardeerd in het vuil en de modder. Omdat ze geen gevoelige microprocessors hebben, zijn analoge bedieningselementen zeer goed bestand tegen de intense trillingen van een diesellasinstallatie en slijpstof in de lucht. Ze bieden echter doorgaans een breder temperatuurverschil (±10°F tot ±20°F).
Digitale controllers bieden daarentegen uiterste nauwkeurigheid. Een digitale thermostaat gebruikt een thermokoppel om de interne temperatuur te bewaken en past de verwarmingselementen nauwkeurig aan, waarbij de omgeving vaak binnen ±2 °F van het instelpunt wordt gehouden. Dit nauwkeurigheidsniveau is praktisch verplicht voor de fabricage van ruimtevaart-, nucleaire en hogedrukschepen.
Thermische efficiëntie bepaalt hoeveel energie de unit verbruikt en hoe veilig het is voor operators om er tegenaan te poetsen. Let bij het bekijken van de specificaties op eenheden die zijn geïsoleerd met 1,5 tot 2 inch glasvezel of minerale wol met hoge dichtheid. Dit zorgt ervoor dat zelfs wanneer de interne kern een temperatuur van 800°F bereikt, de buitenste schil relatief koel blijft, waardoor ernstige brandwonden worden voorkomen.
De interne architectuur is een vaak over het hoofd gezien kenmerk. Het simpelweg dumpen van verschillende soorten lasstaven in één open kamer is een vreselijke praktijk die tot kruisbesmetting leidt. Interne rekken zorgen voor een goede convectieluchtstroom, waardoor de staven in het midden van de stapel daadwerkelijk de doeltemperatuur bereiken. Met name interne verdelers zijn essentieel. Het opslaan van zacht staal E7018"s in dezelfde onverdeelde ruimte als 316L roestvrijstalen staven kan leiden tot onbedoelde vermenging. Als een lasser per ongeluk de verkeerde staaf uit een gemengde stapel pakt, zal de resulterende las last krijgen van galvanische corrosie en uiteindelijk mislukken.
Het aanschaffen van de juiste hardware is slechts de eerste stap. Om uw lasnaden echt te beschermen, moet uw team strikte Standard Operating Procedures (SOP"s) op de vloer implementeren. Zelfs de meest geavanceerde technologie kan de onjuiste behandeling van een lasser niet compenseren.
Voorraadbeheer is van cruciaal belang. Laselektroden hebben geen oneindige houdbaarheid nadat ze uit de originele verpakking zijn gehaald. Om degradatie tegen te gaan, moeten fabricagefaciliteiten de First-In, First-Out (FIFO)-methode implementeren. Operators moeten oudere staven fysiek scheiden van nieuwe met behulp van de interne verdelers van de oven. Lassers moeten expliciet worden getraind om eerst uit het aangewezen "oudste" gedeelte te putten, waardoor een scenario wordt voorkomen waarin oudere staven maandenlang op de bodem van de stapel blijven liggen te bakken.
Een ander cruciaal aspect is het begrijpen van de harde grenzen van het herbakproces. De chemische fluxcoating bevat specifieke silicaatbindmiddelen die de poedervormige mineralen en legeringen aan de kerndraad vasthouden. Door de staaf te onderwerpen aan extreme temperaturen voor het opnieuw drogen worden deze chemische bindmiddelen ernstig belast.
Industriecodes bepalen doorgaans dat een zwaar blootgestelde elektrode maximaal één of twee keer opnieuw mag worden gebakken. Als ze herhaaldelijk worden gebakken, zullen de silicaten kristalliseren. Het vloeimiddel zal tijdens het hanteren bros worden en afbrokkelen. Daarom is het bijhouden van uw herdroogcycli verplicht. Als hengels voor de tweede keer hun atmosferische blootstellingslimiet overschrijden, gooi ze dan weg. De kosten voor het weggooien van een paar kilo aangetaste elektroden zijn oneindig veel lager dan de arbeidskosten voor het uitgutsen van een gescheurde las.
Het kiezen van de juiste apparatuur hangt uiteindelijk af van uw dagelijkse verbruik van verbruiksartikelen, uw werkomgeving en de striktheid van de codes waaraan u zich houdt. U moet uw specifieke temperatuurvereisten zorgvuldig afstemmen en het enorme verschil begrijpen tussen het simpelweg vasthouden van verse hengels en het krachtig opnieuw bakken van aangetaste hengels.
Investeren in een speciale elektrodedroogoven beschermt uw algehele laskwaliteit, zorgt voor strikte naleving van de regelgeving en bespaart uw bedrijf kostbare tijd en geld door nabewerking te elimineren. Voorkom kostbare defecten en behoud uw professionele reputatie door de vochtbestrijding serieus te nemen.
Klaar om de kwaliteitsborging van uw winkel te upgraden? Blader vandaag nog door de volledige catalogus van stationaire en draagbare units bij Starex Weld om de exacte capaciteits- en thermische specificaties te vinden die nodig zijn voor uw volgende grote fabricageproject.
Elektroden moeten onmiddellijk in een bewaaromgeving worden geplaatst nadat de hermetische fabrieksverzegeling is verbroken. Het doel van een wachteenheid (draaiend bij 250°F tot 300°F) is preventief; het voorkomt in de eerste plaats dat de flux omgevingsvocht absorbeert. Als je de hengels een aantal dagen op een werkbank laat liggen, zullen ze veel water uit de atmosfeer opnemen. Hoewel ze later kunnen worden gedroogd, is hiervoor een gespecialiseerde herbakeenheid op hoge temperatuur nodig (draaiend bij 500 ° F tot 800 ° F). Een standaard bewaareenheid genereert niet genoeg warmte om diep geabsorbeerd vocht uit te koken. Preventie is altijd efficiënter en veiliger dan herstel.
Ja, overbakken is een ernstige operationele fout. Het bakken van elektroden bij temperaturen die hoger zijn dan de specificaties van de fabrikant, of het te veel uren in een herbakcyclus met hoge temperaturen laten staan, zal de staaf permanent vernietigen. De extreme hitte breekt de chemische bindmiddelen (natrium- of kaliumsilicaten) in het vloeimiddel af. Wanneer dit gebeurt, wordt het vloeimiddel extreem droog en bros, waardoor het van de kerndraad afbladdert tijdens het hanteren of tijdens het ontsteken van een boog. Raadpleeg altijd het gegevensblad van de specifieke fabrikant van het toevoegmetaal voor de exacte temperatuurlimieten.
Niet alle vulmetalen vereisen thermische opslag; sommigen worden er zelfs door geruïneerd. Cellulose-elektroden, zoals E6010 en E6011, zijn ontworpen met een op papier gebaseerde flux die expliciet een specifiek vochtgehalte vereist (meestal tussen 3% en 7%) om te kunnen functioneren. Dit interne vocht verdampt tijdens het lassen, waardoor het noodzakelijke beschermgas ontstaat en de krachtige, gravende boog ontstaat die kenmerkend is voor deze staven. Door cellulosestaven in een verwarmde omgeving te plaatsen, drogen ze volledig uit, wat resulteert in een zwakke, onstabiele boog en slechte penetratie. Bovendien hebben massieve MIG-draad en blanke TIG-vulmetalen geen fluxcoating en absorberen ze daarom geen vocht op een manier die thermisch beheer vereist.
Het gebruik van een keukenapparaat voor industriële lasstaven is zowel ineffectief als zeer gevaarlijk. Huishoudelijke apparaten missen de robuuste isolatie, nauwkeurige PID-temperatuurregelaars en specifieke ventilatiesystemen die nodig zijn om industrieel vocht consistent en veilig af te koelen. Belangrijker nog is dat het een ernstig gevaar voor de gezondheid is. De flux op laselektroden bevat complexe industriële chemicaliën, metaalpoeders en silicaten. Bij het verwarmen van deze materialen komen dampen en chemische gassen vrij die de binnenkant van het apparaat zullen vervuilen. Het bakken van industriële vulmetalen in dezelfde omgeving die wordt gebruikt voor de bereiding van voedsel vormt een direct toxicologisch risico voor de menselijke gezondheid.