
Aantal Bladeren:0 Auteur:Site Editor Publicatie tijd: 2026-09-30 Oorsprong:aangedreven


Worstel je door een stalen plaat van een halve inch en blijf je achter met gekartelde randen en een berg schuim? We zijn er allemaal op de winkelvloer geweest. Een gereedschap met te weinig vermogen veroorzaakt niet alleen overmatige slakken; het slokt uw declarabele uren in de maalruimte op. Of u nu een verroeste vrachtwagenframe repareert of zware structurele steunen fabriceert, het afstemmen van uw apparatuur op uw dagelijkse werklast is de fundamentele stap naar professionele, herhaalbare resultaten.
Bij het evalueren van opstellingen voor metaalproductie is de snijkop net zo belangrijk als de krachtbron zelf. De 60-ampèreklasse is uitgegroeid tot een zeer gestandaardiseerde en betrouwbare basislijn in de industrie. Het biedt een nauwkeurige balans tussen thermisch vermogen, maatnauwkeurigheid en draagbaarheid. In deze technische gids leert u precies wat dit systeem aankan, hoe de interne geometrie uw snijkwaliteit beïnvloedt en hoe u kunt bepalen of dit de juiste investering is voor uw specifieke fabricagebehoeften.
Voordat we in de interne werking duiken, helpt het om de basismogelijkheden van een standaard 60-amp-systeem te begrijpen. De onderstaande tabel schetst de belangrijkste operationele statistieken en praktische winkelvoordelen van deze specifieke architectuur.
Functie/statistiek | Standaard mogelijkheden | Praktisch voordeel |
|---|---|---|
Optimale snijdikte | 1/2" tot 5/8" (12-16 mm) | Ideaal voor constructief zacht staal en standaardfabricage zonder overmatig slijpen na het lassen. |
Severance-dikte | Tot 7/8" (22 mm) | Maakt ruwe sloopsneden op dikkere materialen mogelijk wanneer maatnauwkeurigheid secundair is. |
Technologie starten | Niet-HF-terugslag | Veilig voor gevoelige elektronica, moderne voertuigcomputers (ECU"s) en geautomatiseerde CNC-systemen. |
Verbruiksleven | Hoog (met droge lucht) | Efficiënt intern vortexontwerp minimaliseert slijtage van elektrode-hafnium tijdens langdurig gebruik. |
Veelzijdigheid | Matig tot zwaar | Overbrugt de kloof tussen het repareren van dunne platen en het snijden van zware industriële platen. |
Als u de interne techniek van uw apparatuur begrijpt, kunt u verklaren waarom deze consistent presteert in veeleisende omgevingen. De fabricage-industrie heeft dit specifieke ontwerp grotendeels omarmd vanwege een aantal kritische operationele redenen.
De standaard architectuur in Europese stijl staat bekend om zijn duurzame interne geometrie en ergonomische buitenkant. In tegenstelling tot oudere, omvangrijkere ontwerpen is een hoogwaardige IPT 60-plasmatoorts speciaal ontworpen om vermoeidheid van de polsen van de gebruiker tijdens lange, slopende snijsessies te verminderen. Het handvat is doorgaans gemaakt van slagvaste, hittebestendige polymeren. Dit materiaal isoleert de hand van de operator en beschermt de interne messing- en telluurkoperen fittingen tegen extreme thermische schade.
Voortbouwend op deze duurzame basis is het trekkermechanisme voorzien van een betrouwbaar veiligheidsslot om onbedoelde boogontsteking te voorkomen – een absolute noodzaak bij het manoeuvreren op een drukke, luidruchtige werkvloer. Intern zorgt een precisiegasverdeler ervoor dat de perslucht gelijkmatig rond de elektrode stroomt. Hierdoor ontstaat een strakke, wervelende vortex, die van cruciaal belang is voor het handhaven van een stabiele, gefocuste plasmakolom. Deze exacte interne techniek zorgt ervoor dat de unit zeer goed bestand is tegen de veelvoorkomende fouten die voorkomen bij generieke alternatieven, zoals gesmolten borgbekers of chronisch verkeerd uitgelijnde elektroden.
Misschien wel het belangrijkste technologische voordeel van dit systeem is het niet-hoogfrequente (niet-HF) terugslagstartmechanisme. Oudere modellen of instapmodellen vertrouwen vaak op hoogfrequente spanning om de opening tussen de elektrode en het mondstuk te overbruggen om de hulpboog te ontsteken. Hoewel ze effectief zijn voor het creëren van een vonk, genereren hoogfrequente starts ernstige elektromagnetische interferentie (EMI). Deze onzichtbare elektrische ruis kan gemakkelijk nabijgelegen laptops, gevoelige medische apparaten of de digitale besturingskaarten van dure machines beschadigen.
De terugslagstart elimineert dit risico volledig. In de kop is de elektrode veerbelast en rust direct tegen het mondstuk. Wanneer u de trekker overhaalt, dwingt een uitbarsting van luchtdruk de elektrode naar achteren. Deze fysieke breuk trekt mechanisch de elektrische boog zonder dat er een hoogspanningsvonk nodig is. Als u een bedient plasmasnijtoorts in de buurt van moderne voertuigen vol complexe computers, of als u deze in een computergestuurde snijtafel integreert, is een terugslagontwerp niet langer alleen maar een luxe. Het is een strikte operationele vereiste.
Amperage bepaalt de thermische kerncapaciteit van uw systeem. Bij 60 ampère betreed je het rijk van middelzware tot zware fabricage. De bevredigende val van een perfect afgesneden stalen plaat van een halve inch wordt een dagelijkse realiteit. De snijcapaciteit varieert echter aanzienlijk, afhankelijk van de thermische eigenschappen van het metaal dat wordt verwerkt.
Zacht staal dient als basismateriaal voor het testen van snijapparatuur. Een standaard 60A-opstelling blinkt uit in deze categorie, met vaak een inschakelduur van 60% bij maximaal vermogen. Operators kunnen consistent zeer nauwkeurige, zuivere sneden maken op zacht staal met een dikte van 1/2 inch tot 5/8 inch (12 mm tot 16 mm). Een "zuivere snede" betekent dat de resulterende rand vrijwel geen naslijpwerk vereist. Het schuim (het gesmolten metaal dat aan de onderkant blijft plakken) wordt gemakkelijk afgebroken met een snelle tik van een slakhamer.
Wanneer deze opstelling tot het uiterste wordt gedreven, kan deze opstelling onder ideale omstandigheden zaagsneden op zacht staal tot 22 mm (7/8 inch) realiseren. Een ontslagvergoeding is een langzaam, ruw proces dat een gekartelde rand en een zware opeenhoping van schuim achterlaat. Hoewel het zeer nuttig is voor het slopen of slopen van oude machines, is het niet geschikt voor het vervaardigen van onderdelen die een nauwkeurige montage vereisen.
Het verwerken van non-ferrometalen vraagt om een iets andere aanpak. Aluminium en roestvrij staal hebben een enorm verschillende thermische geleidbaarheid en smeltpunten vergeleken met koolstofstaal. Aluminium voert de warmte ongelooflijk snel af. Wanneer u in een aluminium traanplaat snijdt, wordt de thermische energie veel sneller uit de snijzone weggetrokken dan bij zacht staal het geval zou zijn.
Omdat deze metalen de warmte zo efficiënt afvoeren, wordt de maximale zuivere snijdikte doorgaans met ongeveer 20% tot 30% verminderd. Als u zacht staal van 5/8" netjes kunt snijden, verwacht dan dat uw limiet voor zuiver snijden op aluminium dichter bij 1/2" of 3/8" ligt. Bovendien produceert het snijden van deze materialen vaak een hardere, meer klevende slakken die een mechanisch flapperwiel vereisen om te verwijderen. Om dit tegen te gaan, kunt u door uw voortbewegingssnelheid iets te vertragen ervoor zorgen dat de boog volledig door deze reflecterende, warmteafvoerende legeringen dringt.
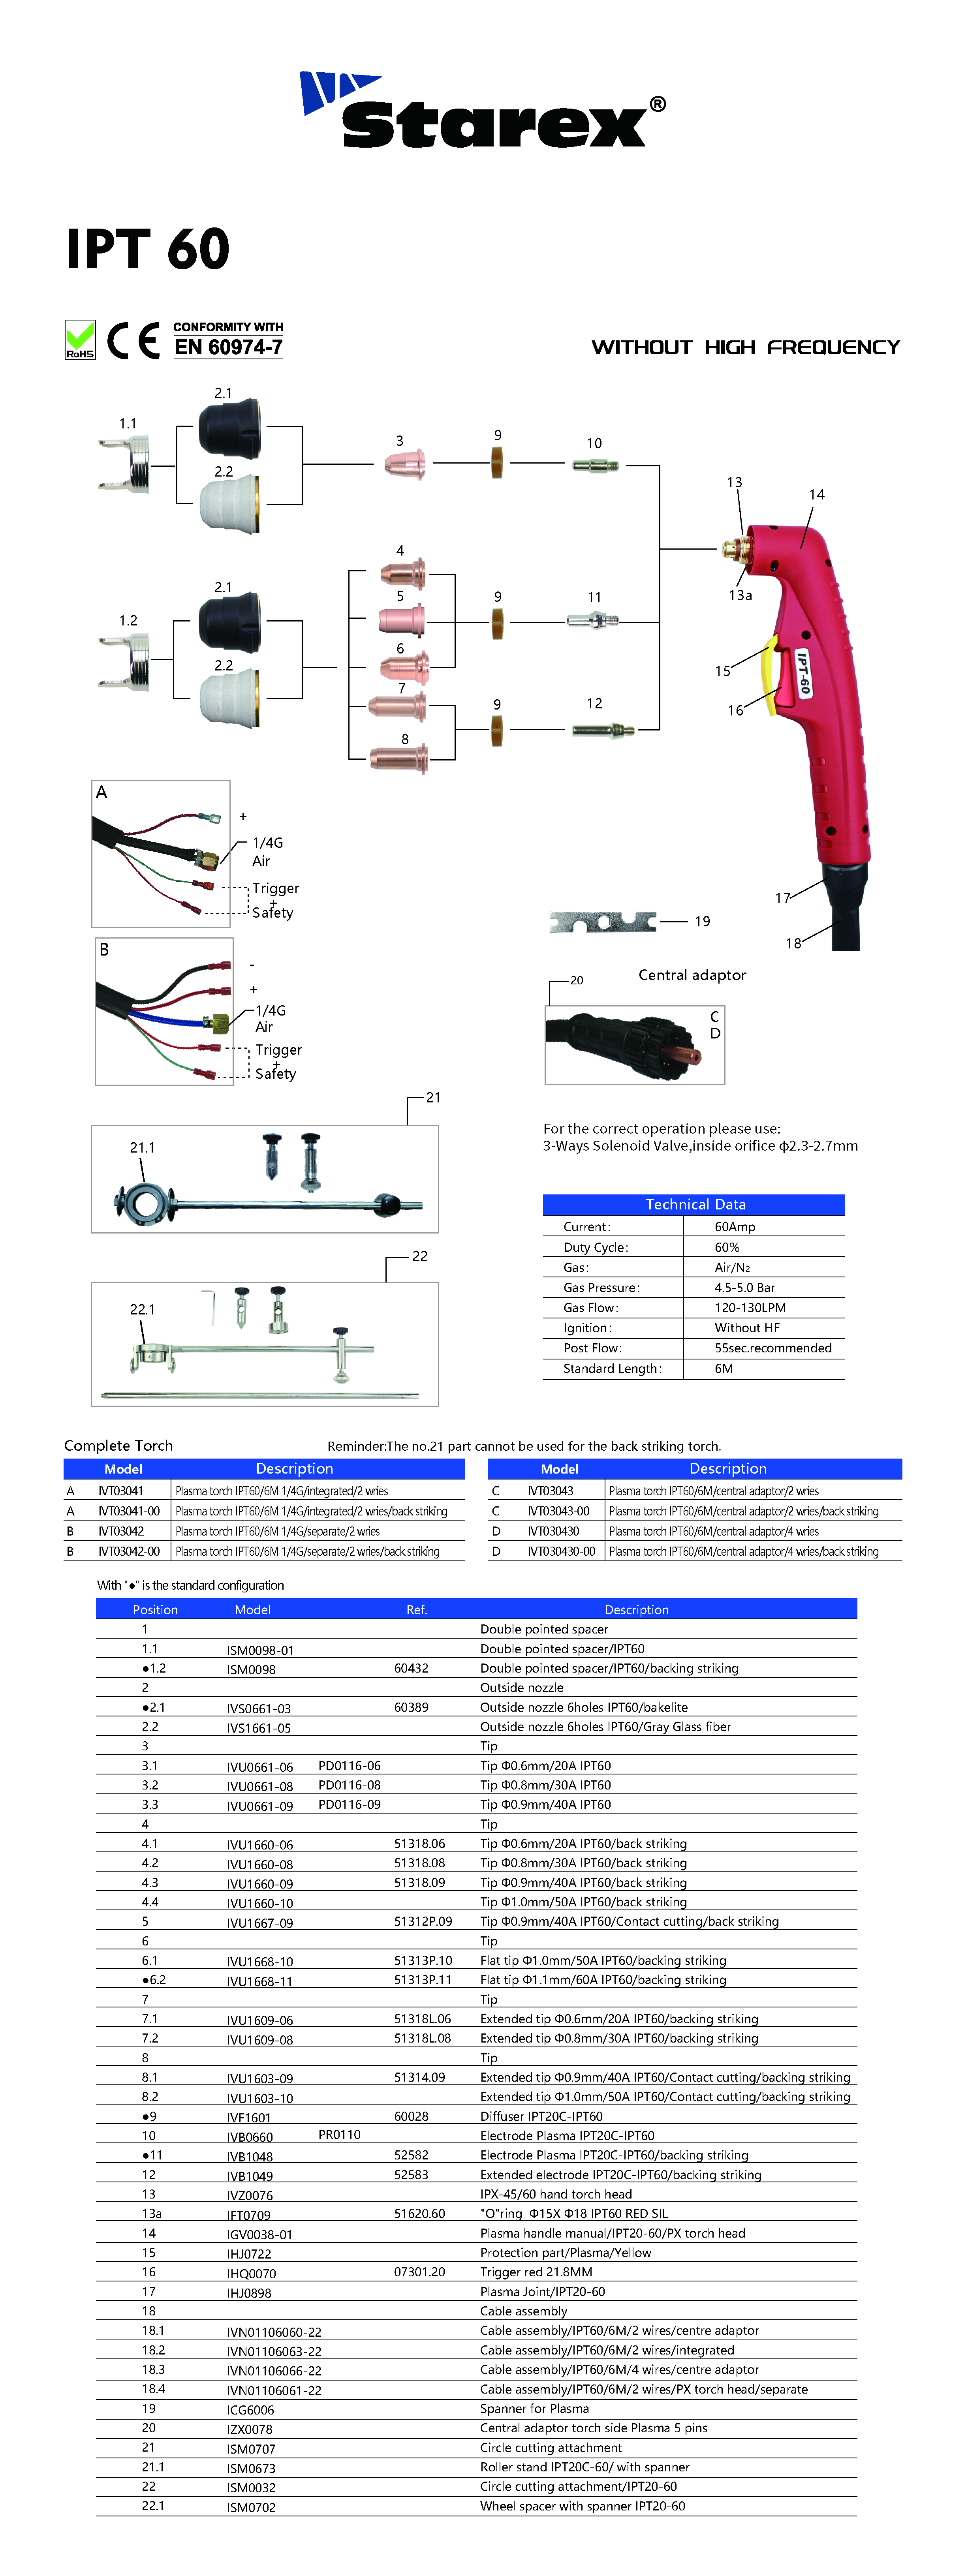
Als we goed kijken naar de recente trends in de metaalproductie-industrie, is er sprake van een duidelijke en enorme verschuiving. Veel kleine tot middelgrote winkels zijn actief bezig met de transitie van te grote, energieverslindende driefasige industriële systemen en omslachtige zuurstof-brandstofopstellingen. In plaats daarvan is er sprake van een groeiende standaardisatie rond compacte, hoogefficiënte terugblaasunits van 60 ampère. Deze trend wordt grotendeels gedreven door de explosie van betaalbare CNC-tafels. Fabrikanten hebben gereedschap nodig dat een breed scala aan materialen kan verwerken – van dunne carrosseriepanelen tot dikke structurele beugels – zonder dat daarvoor enorme upgrades van de elektrische infrastructuur nodig zijn.
In auto-omgevingen komen monteurs te maken met een wilde mix van flinterdun, roestig plaatmetaal en dikke structurele chassiscomponenten. Een systeem van 60 ampère is hier zeer aanpasbaar. Het kan worden teruggedraaid tot 30 ampère om verroeste vloerpannen voorzichtig uit te snijden zonder overmatige hittevervorming van het omringende dunne metaal te veroorzaken.
Omgekeerd, wanneer u onder een installatie kruipt om op maat gemaakte rolcontainers te bouwen, vrachtwagenframes aan te passen of zware ophangingsbeugels te vervaardigen, zorgt het aanzwengelen tot de volledige 60 ampère voor de noodzakelijke diepe penetratie. Het is van onschatbare waarde voor het snel doorsnijden van vastzittende uitlaatbouten of hardnekkig verroeste bladveersteunen, waardoor urenlang frustrerend werk wordt bespaard.
Voor algemene fabricagewinkels is deze stroomsterkteklasse het onbetwiste primaire werkpaard. Het bouwen van aanhangwagens, het repareren van zware landbouwmachines of het vervaardigen van structurele I-balksteunen vereist het zagen van staal dat consistent in het bereik van 3/8" tot 5/8" valt.
Als u voor deze taken een apparaat van 40 A met een lagere stroomsterkte probeert te gebruiken, resulteert dit in tergend lage rijsnelheden. Dankzij het uitgangsvermogen van 60 ampère kunnen fabrikanten een stabiel, zeer productief tempo aanhouden door dik plaatstaal. Dit zorgt ervoor dat projectdeadlines worden gehaald zonder de structurele integriteit van de gelaste randen in gevaar te brengen.
Om te bepalen of 60 ampère de juiste financiële investering is, is het noodzakelijk om deze te vergelijken met de andere gangbare stroomsterkteklassen die momenteel de werkvloer domineren.
Een 40A-unit is uitstekend geschikt voor precisiewerk op dunne materialen. Het is de beste keuze voor HVAC-technici die leidingwerk doorsnijden of hobbyisten die aan ingewikkelde metaalkunst werken. Operators die een 40A-machine kopen, ontgroeien deze echter vaak frustrerend snel. Wanneer hij wordt belast met het snijden van 1/2" staal, moet een boog van 40 A ongelooflijk langzaam bewegen. Dit trage tempo brengt overtollige warmte over naar het omringende metaal, wat ernstige kromtrekking en een enorme opeenhoping van keiharde slakken veroorzaakt.
Zoals de sectorgegevens suggereren, is de 60A-klasse de ultieme middenweg. Het biedt voldoende ruwe thermische energie om 90% van de taken uit te voeren die een standaard fabricagewerkplaats tegenkomt. Concreet werkt een plasmasnijtoorts van 60 A doorgaans efficiënt op standaard eenfasige 220 V-stroom. Dit maakt het zeer toegankelijk voor zowel goed uitgeruste huisgarages als commerciële winkels, waardoor de noodzaak van dure driefasige elektrische installaties wordt vermeden.
Systemen met een vermogen van 80 ampère en meer zijn uitsluitend ontworpen voor de zware industrie, zoals scheepswerven en constructiestaalfabrieken. Ze blinken uit in het dag in dag uit snijden van stalen platen van 1 inch. Deze enorme kracht brengt echter opmerkelijke nadelen met zich mee. De leads zijn fysiek zwaarder, waardoor de pols snel vermoeid raakt. Ze eisen aanzienlijk grotere roterende luchtcompressoren om aan hun hoge CFM-eisen te voldoen. Bovendien creëren de grotere mondstukopeningen die nodig zijn voor 80A-snijden een zeer brede kerf, waardoor het bijna onmogelijk wordt om dun plaatmetaal nauwkeurig te snijden.
De prestaties van elk maaisysteem, ongeacht het prijskaartje, zijn sterk afhankelijk van de staat van de slijtageonderdelen. Het begrijpen en nauwgezet beheren van deze onderdelen is het ware geheim om zuivere besparingen te bereiken en uw bedrijfskosten drastisch te verlagen.
Een standaardkop is afhankelijk van een specifieke stapel nauwkeurig bewerkte componenten om de plasmaboog te genereren en te focussen:
Elektrode: Het kernonderdeel dat de elektrische stroom voert. Het bevat een microscopisch hafnium-inzetstuk dat de elektronen uitzendt om de boog te vormen.
Swirl Ring: Een keramische of polymeerring met schuine gaten. Het dwingt de samengeperste lucht in een tornado-achtige draaikolk, waardoor de plasmastroom wordt gecentreerd en vernauwd.
Mondstuk (snijpunt): Het koperen onderdeel met een nauwkeurig middengat dat de energie op het werkstuk concentreert.
Retaining Cup: Houdt de interne componenten stevig bij elkaar en leidt de secundaire schildlucht rond de snede om het mondstuk af te koelen.
Een veelgemaakte fout onder beginnende operators is het gebruik van exact hetzelfde mondstuk voor elke klus. Als u uw machine verlaagt naar 30A om voorzichtig een dun autospatbord af te snijden, moet u overstappen op een kleiner mondstuk (bijvoorbeeld een opening van 0,8 mm of 0,9 mm). Het gebruik van een groot mondstuk van 1,1 mm bij een lage stroomsterkte resulteert in een zwervende, onscherpe boog en een vreselijke snijkwaliteit. Als u daarentegen probeert een volle 60 ampère door een klein mondstuk van 0,8 mm te duwen, zal dit onmiddellijk smelten en de koperen punt vernietigen. Zorg er altijd voor dat de verbruiksartikelen van uw plasmatoorts overeenkomen met uw huidige stroomsterkte-instelling.
Zelfs met perfecte onderhoudsroutines zal apparatuur uiteindelijk bezwijken voor de harde realiteit van de fabricageomgeving. Het herkennen van de symptomen van een falende eenheid kan kapotte materialen en potentiële veiligheidsrisico"s voorkomen.
Als u regelmatig last krijgt van mislukte ontstekingen, een inconsistente boogstabiliteit of de boog halverwege het snijden plotseling uitdooft, ondanks dat u over nieuwe verbruiksartikelen beschikt, kunnen de interne verbindingen in gevaar komen. Een ander belangrijk waarschuwingssignaal is dat er overmatige hitte door het handvat straalt. Als de handgreep bij aanraking onaangenaam heet wordt, duidt dit erop dat er interne elektrische weerstand wordt opgebouwd, of dat er een verborgen luchtlek is waardoor de componenten niet worden gekoeld. Bovendien zullen de onderdelen, als de messingdraden die de borgbeker vasthouden, worden gestript of zwaar geoxideerd, niet goed worden uitgelijnd, wat resulteert in permanent scheve sneden.
Soms is de stroombron zelf prima in orde, maar is de door de fabriek geleverde kabel van erbarmelijke kwaliteit. Veel budgetmachines worden geleverd met verouderde, hoogfrequente koppen of slecht geconstrueerde handgrepen die gemakkelijk breken. Een upgrade naar een van hoge kwaliteit vervangende plasmatoorts kan de prestaties van een oudere machine volledig veranderen.
Wanneer u een upgrade uitvoert, moet u het verbindingstype zorgvuldig verifiëren. Veel moderne machines maken gebruik van een standaard "Euro" centrale connector, waardoor een eenvoudige plug-and-play-wissel binnen enkele seconden mogelijk is. Anderen vereisen directe bedrading naar de interne aansluitingen van de machine. Ongeacht de installatiemethode levert het vervangen van een versleten of inferieure kop door een modern terugslagontwerp gladdere bogen, smallere kerfs en een veel veiligere bedieningservaring op.
Investeren in hoogwaardige apparatuur is slechts de eerste stap. Om de nauwkeurigheid en efficiëntie te behouden, moeten operators een strikt onderhoudsschema implementeren. Het verwaarlozen van routineonderhoud verslechtert uw snijkwaliteit en verkort de levensduur van uw investering aanzienlijk.
De meest kritische factor voor de levensduur van elk snijsysteem is de kwaliteit van de perslucht die eraan wordt geleverd. Wanneer lucht het gereedschap binnendringt, wordt het blootgesteld aan extreme elektrische energie en transformeert het naar de vierde toestand van materie. Als de perslucht vocht, oliedeeltjes of overmatig winkelstof bevat, wordt de fysieke dynamiek van de boog ernstig aangetast.
Vocht zorgt ervoor dat watermoleculen worden afgebroken tot waterstof en zuurstof wanneer ze worden blootgesteld aan de elektrische boog. Deze overtollige zuurstof veroorzaakt een snelle, voortijdige oxidatie van de hafniumstraler. Wanneer het hafnium te snel put en afbreekt, wordt de boog onstabiel, wat leidt tot schuine sneden. Het implementeren van een meertraps luchtfiltratiesysteem, inclusief een deeltjesfilter, een coalescentiefilter voor olie en een speciale droogmiddeldroger, is absoluut verplicht voor serieuze fabricage.
De interne mechanica is afhankelijk van een reeks nauwkeurig bewerkte schroefdraden en rubberen O-ringen om een strikte, luchtdichte afdichting te behouden. Tijdens bedrijf wordt lucht geleid met een druk die doorgaans varieert van 65 tot 75 PSI. Zelfs een microscopisch klein lek kan de wervelende dynamiek van gas veranderen.
Routineonderhoud moet altijd een zorgvuldige inspectie van alle O-ringen en schroefdraadverbindingen omvatten wanneer u uw tips vervangt. Fijn metaalstof afkomstig van het snijproces hoopt zich gemakkelijk op in de schroefdraad van de vasthoudkom. Gebruik een borstel met zachte haren om vuil te verwijderen en breng een heel dun laagje niet-geleidend diëlektrisch siliconenvet aan op de O-ringen om te voorkomen dat ze uitdrogen en barsten.
Het 60-amp-systeem fungeert als het ultieme middenweggereedschap en snijdt met opmerkelijk gemak door dik constructiestaal, terwijl het toch de precieze controle biedt die nodig is voor delicate, dunnere metalen. Het overbrugt perfect de kloof tussen de beperkingen van hobbyapparatuur en de buitensporige stroombehoefte van zware industriële machines.
Door dit veelzijdige gereedschap te combineren met schone, droge lucht en zorgvuldig onderhouden verbruiksartikelen, zorgt u voor consistente, professionele resultaten bij elk afzonderlijk project. Als u klaar bent om de mogelijkheden van uw werkplaats te upgraden, EMI-problemen te elimineren en de efficiëntie van snellere, schonere sneden te ervaren, ontdek dan de professionele apparatuur en gestandaardiseerde vervangingsopties die beschikbaar zijn bij Starex Weld, zodat deze perfect aansluiten bij uw dagelijkse productiewerklast.
Ja, u kunt over het algemeen een kabel van 60 A gebruiken op een machine van 45 A of 50 A, op voorwaarde dat de fysieke aansluitingen (zoals een Euro/Centrale stekker) compatibel zijn. De aanduiding 60A geeft de maximale veilige bedrijfsdrempel van de apparatuur aan. Het is eigenlijk zeer nuttig om het op 50 ampère te laten werken; het houdt de kop koeler, vermindert de thermische belasting van de interne componenten en verlengt merkbaar de levensduur van uw slijtagedelen.
Normaal gesproken vereist deze opstelling een dynamische luchtdruk tussen 65 en 75 PSI (ongeveer 4,5 tot 5,0 bar) terwijl de lucht actief stroomt. Het is van cruciaal belang om deze druk dynamisch te meten (tijdens een gasspoelcyclus) in plaats van statisch. Als de druk tijdens het gebruik te laag daalt, zal de boog niet de snelheid hebben om gesmolten metaal uit de kerf te verwijderen, en zal het mondstuk waarschijnlijk smelten. Raadpleeg altijd de handleiding van uw specifieke machine voor een nauwkeurige kalibratie.
Sleepsnijden, waarbij de punt direct op het werkstuk rust, is mogelijk, maar alleen als u gebruik maakt van een gespecialiseerd slijtschild. Dit systeem werkt met een stroomsterkte die zo hoog is dat het direct op het metaal slepen van een blootliggend koperen mondstuk "dubbele boogvorming" veroorzaakt. Dit destructieve fenomeen dwingt de elektrische stroom om een boog te vormen van de elektrode naar het mondstuk en vervolgens naar het metaal, waardoor de opening onmiddellijk kapot gaat. Zonder sleepschild moet u een handmatige afstand van ongeveer 1/16" tot 1/8" (1,5 mm tot 3 mm) aanhouden.
Een schuine of afgeschuinde snede wordt bijna altijd veroorzaakt door versleten of beschadigde slijtdelen. Als het precieze middengat van het koperen mondstuk uitblaast, niet rond is of verstopt raakt met gesmolten spatten, zal de plasmastroom onder een hoek naar buiten komen. Bovendien, als uw wervelring gebarsten is of verstopt is met vuil, zal de luchtwerveling de boog niet goed centreren. Vervang het mondstuk en de elektrode, controleer de wervelring en zorg ervoor dat uw toorts perfect loodrecht op het werkstuk staat.
In tegenstelling tot elektroden en mondstukken, die regelmatig worden verbruikt, wordt de wervelring niet blootgesteld aan directe elektrische vlambogen. Het wordt echter blootgesteld aan hoge temperaturen en perslucht. U moet het elke keer dat u uw snijpunten verwisselt, inspecteren. Zoek naar microscopisch kleine scheurtjes, gesmolten randen of verstopte luchtgaten. Als algemene regel geldt dat u de wervelring elke 10 tot 15 elektrodewisselingen moet vervangen om ervoor te zorgen dat de luchtwerveling perfect gebalanceerd en vernauwd blijft.